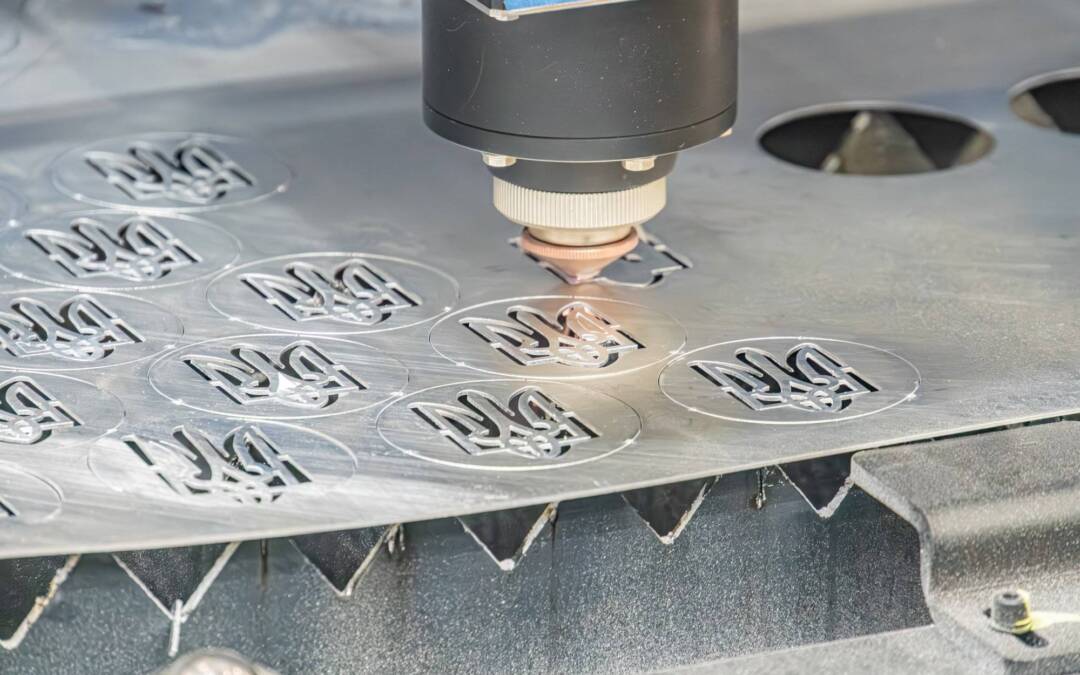
Najkrótsza odpowiedź: do cięcia papieru najbardziej przewidywalnie sprawdza się laser CO₂. Dla cienkiego arkusza 80–100 g/m² wystarcza zwykle około 10–20 W mocy optycznej przy szybkim ruchu głowicy. W praktyce najczęściej wybiera się urządzenie 40–60 W, pracując na niskim procencie mocy dla czystych krawędzi i większej uniwersalności materiałowej. Przy grubszych kartonach lub seryjnej produkcji korzystny bywa zakres 60–100 W, pod warunkiem bardzo ostrożnego ustawienia małej mocy i wysokiej prędkości.
Jaką moc lasera wybrać do cięcia papieru?
Do cienkiego papieru użyteczna jest moc optyczna około 10–20 W, co pozwala ciąć z dużą prędkością i ograniczać przypalenia. Z punktu widzenia zakupu urządzenia sensownym punktem równowagi jest laser CO₂ 40–60 W, który zapewnia zapas energii przy jednoczesnej możliwości stabilnej pracy na niskim procencie mocy. Gdy celem jest grubszy karton, cięcie wielu arkuszy lub wyższa wydajność, można rozważyć 60–100 W, jednak kluczowe jest precyzyjne ograniczenie mocy i utrzymywanie wysokiej prędkości przejazdu, aby uniknąć nadmiernego zwęglenia krawędzi.
Nie istnieje jedno ustawienie właściwe dla każdego papieru. Efekt zależy od gramatury, wilgotności, koloru, powłoki, rodzaju włókien, jakości ogniskowania, prędkości, stabilności minimalnej mocy i nadmuchu.
Czym różni się moc znamionowa od mocy optycznej?
Moc znamionowa źródła to deklarowany potencjał tuby lasera, a moc optyczna to energia faktycznie docierająca do materiału po przejściu przez lustra, soczewkę i układ optyczny. Straty na tych elementach powodują, że do papieru dociera mniej energii niż wynikałoby to z etykiety urządzenia. W praktyce dobiera się nie samą moc, lecz skuteczną kombinację mocy, prędkości, ogniskowania, częstotliwości, nadmuchu i liczby przejść.
Jak dobrać parametry mocy i prędkości?
Dla pojedynczego papieru 80–100 g/m² przy prostych cięciach sprawdza się około 15–20 W mocy optycznej i prędkość rzędu 150 mm/s. Przy bardzo szczegółowych wzorach, gdzie głowica często zmienia kierunek, stosuje się zwykle około 10 W i około 30 mm/s, pamiętając, że dłuższy czas na miejscu zwiększa ryzyko przypaleń.
Im wyższa prędkość, tym krótszy kontakt wiązki z włóknami celulozy i zwykle czystsza krawędź. Zwiększanie mocy lub spowalnianie przejazdu podnosi energię dostarczoną na jednostkę długości, co ułatwia przecięcie, ale nasila zwęglenie i poszerzenie szczeliny.
Co do liczby przejść, dla cienkiego papieru preferowane jest jedno szybkie przejście. Zdarza się jednak, że dwa szybkie przejścia na niższej mocy dają mniejszą strefę przypalenia niż jedno wolne i mocne, co warto zweryfikować testami.
Ile mocy ustawić w popularnym laserze 40 W?
W praktyce dla cienkiego papieru urządzenia CO₂ o mocy znamionowej 40 W pracują często w zakresie 5–12% mocy i około 100–130 mm/s, przy czym konkretne wartości zależą od elektroniki sterującej i mechaniki danego modelu. Dla papieru 80–120 g/m² typowy jest poziom około 2–4 W mocy roboczej, co w wielu konstrukcjach odpowiada mniej więcej 5–10% mocy znamionowej.
Dla kartonu 200–300 g/m² bywa potrzebne około 4–8 W mocy roboczej oraz prędkości rzędu 150–300 mm/s, z zachowaniem ostrego ogniskowania i skutecznego odciągu.
Dlaczego laser CO₂ jest preferowany do papieru?
Włókna papieru dobrze absorbują promieniowanie o długości fali około 10,6 µm, dlatego do cięcia najczęściej stosuje się lasery CO₂. Lasery diodowe również tną papier, jednak ich skuteczność silniej zależy od koloru, powłoki i konkretnego rodzaju materiału, co utrudnia powtarzalność.
Dlaczego nie ma jednego uniwersalnego ustawienia?
Na wynik wpływa wiele czynników materiałowych i technicznych: gramatura, zawartość wilgoci, wypełniacze, barwnik i powłoka, ostrość i czystość soczewki, dokładność ogniskowania, stabilność minimalnej mocy, geometria przejazdów, a także siła i kierunek nadmuchu. Te zmienne powodują, że nawet przy zbliżonej gramaturze wymagane są inne kombinacje mocy i prędkości.
Wysoka moc znamionowa nie gwarantuje lepszego rezultatu na cienkim papierze. Kluczowa jest zdolność urządzenia do precyzyjnego i stabilnego sterowania niską mocą w dynamicznych ruchach głowicy.
Jak pracować z papierem powlekanym i barwionym?
Papiery powlekane lub laminowane wymagają często większej energii ze względu na dodatkową warstwę, co sprzyja powstawaniu ciemnej krawędzi, lokalnemu stopieniu powłoki i emisji niepożądanych oparów. Ustawienia powinny ograniczać moc i podnosić prędkość, a nadmuch i wyciąg muszą pracować skutecznie. Zmienność wyników przy materiałach barwionych i powlekanych potwierdza, że parametry należy każdorazowo testować.
Jak testować parametry dla nowego papieru?
Najpierw należy ustalić gramaturę, rodzaj powierzchni i liczbę warstw, następnie precyzyjnie ustawić ogniskową. Startuje się od wysokiej prędkości i niskiej mocy, po czym wykonuje siatkę testową z rosnącą energią na jednostkę długości. Ocenia się pełne przecięcie na całej trasie, kolor krawędzi, szerokość szczeliny i ilość osadu.
Jeśli pojawiają się przypalenia, warto utrzymać niższą moc i skorygować prędkość lub rozważyć dwa szybsze przejścia zamiast jednego wolnego. Wyniki należy notować dla konkretnej maszyny i danego papieru, co ułatwia powtarzalność produkcji.
Jakie ustawienia wspierają czyste krawędzie?
- Prędkość cięcia: utrzymywanie możliwie wysokiej ogranicza przegrzanie krawędzi.
- Moc: tylko na tyle wysoka, aby uzyskać pełne przecięcie bez zwęglania włókien.
- Ogniskowanie: precyzyjny fokus jest kluczowy dla wąskiej szczeliny cięcia.
- Air Assist: delikatny nadmuch ogranicza osady i ryzyko zapłonu. Zbyt silny może poruszać cienkim arkuszem.
- Liczba przejść: jedno szybkie przejście zwykle jest preferowane, a w niektórych przypadkach dwa szybkie na niskiej mocy dają lepszą krawędź.
Jak bezpiecznie ciąć papier laserem?
Papier i karton są materiałami łatwopalnymi. Wymagany jest stały nadzór nad procesem, sprawny wyciąg dymu i gotowość do natychmiastowego przerwania pracy w razie oznak zapłonu. Nie należy ciąć materiałów zawierających PVC, winyl ani innych związków chloru, ponieważ w wyniku oddziaływania lasera mogą powstawać toksyczne i korozyjne gazy.
Czy sprzęt i oprogramowanie mają znaczenie?
Tak. Na rezultat wpływają źródło lasera, jakość i czystość soczewki, kalibracja luster, rodzaj stołu roboczego, siła i kierunek nadmuchu, skuteczność wyciągu oraz algorytmy sterownika odpowiedzialne za regulację minimalnej mocy i dynamikę ruchu w narożach. Zdolność do stabilnej pracy przy bardzo małej mocy jest szczególnie istotna przy cienkim papierze.
Jaki jest aktualny kierunek rozwoju?
Obejmuje automatyzację testów parametrów, lepszą kontrolę minimalnej mocy, dynamiczne sterowanie energią w narożach i detalach, skuteczniejszy nadmuch oraz integrację oprogramowania z bazami materiałów, co skraca czas ustawiania i poprawia powtarzalność.
Co wybrać na start i kiedy zwiększyć moc?
Jeśli priorytetem jest papier, rozsądnym punktem wyjścia jest laser CO₂ 40–60 W z kontrolerem pozwalającym stabilnie pracować na niskim procencie mocy. Dla sporadycznych zadań na cienkim arkuszu wystarczy około 10–20 W mocy optycznej. Przy grubym kartonie, cięciu wielu warstw lub w produkcji seryjnej realną przewagę daje 60–100 W, o ile konfiguracja umożliwia bezpieczne i powtarzalne cięcie przy małej mocy oraz wysokiej prędkości.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.