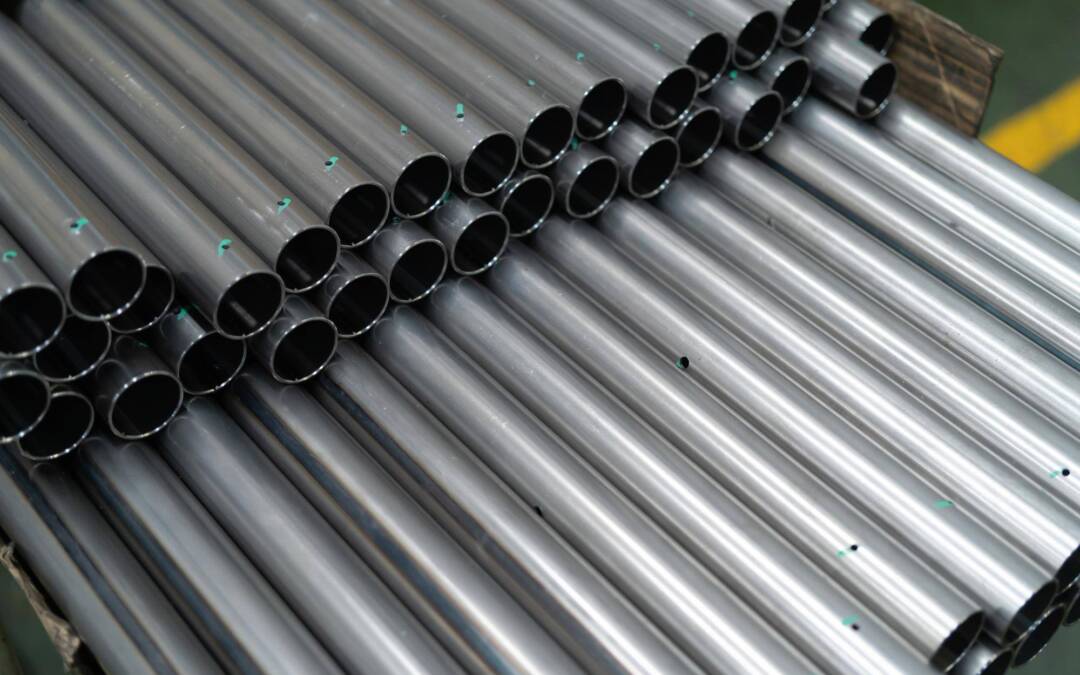
Jak wygiąć rurkę aluminiową bez uszkodzeń? Zacznij od dobrania bezpiecznego promienia gięcia w okolicach 2–3 razy średnica zewnętrzna, dopasuj metodę do grubości ścianki i stanu materiału, zastosuj właściwe podparcie wewnętrzne oraz smarowanie, wykonaj próbę i skoryguj kąt o sprężynowanie, a następnie skontroluj owalizację i ewentualne pęknięcia [1][2][3].
Co decyduje o bezpiecznym gięciu rurki aluminiowej?
Gięcie rurki aluminiowej to odkształcenie plastyczne, w którym zewnętrzna część łuku ulega rozciąganiu, a wewnętrzna ściskaniu, co generuje ryzyko pęknięć po stronie rozciąganej oraz zmarszczeń i fałd po stronie ściskanej [1][3]. Największe ryzyko uszkodzeń pojawia się przy zbyt małym promieniu gięcia, cienkiej ściance, twardym stanie materiału oraz niewłaściwym podparciu wewnętrznym [1][3][4].
Kluczowy parametr to promień osiowy gięcia CLR mierzony od osi rurki do środka łuku. W praktyce bezpiecznym punktem wyjścia jest około 2–3 razy średnica zewnętrzna D, a przy mniejszych promieniach rośnie prawdopodobieństwo spłaszczenia, zmarszczeń i zapadania ścianki [1][2][3]. Aluminium wykazuje sprężynowanie, czyli częściowy powrót po odciążeniu, co wymaga niewielkiej korekty kąta już na etapie gięcia [2].
Okrągły przekrój może się owalizować. Ocenę owalizacji wykonuje się w miejscu największego odkształcenia według relacji: owalizacja = (Dmax − Dmin) dzielone przez D nominalna i pomnożone przez 100 procent. W praktycznych wytycznych około 10 procent bywa traktowane jako wartość orientacyjna, choć akceptowalne granice zależą od zastosowania.
Ile powinien wynosić promień gięcia i jak go mierzyć?
Promień osiowy gięcia CLR określa się względem osi rurki. Dla większości zastosowań rozsądny start to 2–3 razy D. Przykładowo w gięciu obrotowym z trzpieniem możliwy zakres może sięgać około 1,5–2,5 razy D przy odpowiednim oprzyrządowaniu i jakości powierzchni [1][2]. Dla stopu 6061 bez specjalnego trzpienia często zaleca się przyjąć co najmniej około 3 razy D [2]. Gdy CLR spada poniżej około 2 razy D, ryzyko zapadania i owalizacji gwałtownie rośnie i zwykle wymagane jest podparcie trzpieniem [3].
Dodatkowo można kontrolnie przeliczyć CLR dla konkretnej średnicy, np. średnica 40 mm i CLR równy 2D odpowiada 80 mm. Takie przeliczenie ułatwia weryfikację doboru oprzyrządowania przed rozpoczęciem prac.
Jak dobrać metodę gięcia do rurki i wymagań?
Na początku należy zebrać parametry: średnicę zewnętrzną, grubość ścianki, gatunek aluminium, stan umocnienia O lub T4 lub T5 lub T6, wymagany kąt i promień gięcia oraz dopuszczalne spłaszczenie przekroju. Te dane determinują wybór technologii i oprzyrządowania [1][2][4].
- Giętarka ręczna sprawdza się przy większych promieniach i grubszych ściankach, gdzie ryzyko zapadania jest mniejsze [1].
- Gięcie obrotowe z trzpieniem to najdokładniejsza metoda dla małych promieni i cienkich ścianek, a także gdy istotny jest wygląd powierzchni po gięciu [1].
- Giętarki rolkowe wykorzystuje się do dużych łuków o większych promieniach, gdy ważna jest płynna krzywizna na długim odcinku [1].
Miękkie, wyżarzane stany materiału gną się łatwiej, natomiast stany utwardzone jak 6061 T6 wymagają większego promienia albo wcześniejszego zmiękczenia, co istotnie poprawia podatność na formowanie [1][4]. Rura ze szwem powinna być zorientowana zgodnie z zaleceniami producenta, tak aby ograniczyć niekorzystne rozciąganie strefy szwu względem osi obojętnej [4].
Jak przygotować materiał i narzędzia?
Miejsce gięcia powinno być wolne od wgnieceń, zadziorów i głębokich rys, ponieważ takie defekty inicjują pęknięcia w trakcie rozciągania po zewnętrznej stronie łuku [1][3]. Narzędzia i powierzchnie prowadzące należy utrzymywać w czystości i zastosować odpowiedni smar, aby zmniejszyć tarcie, zarysowania i ryzyko zablokowania rurki podczas procesu.
Podstawowe elementy oprzyrządowania to matryca gnąca, zacisk, docisk, trzpień wewnętrzny, zgarniak oraz właściwy smar. Oprzyrządowanie musi być dopasowane do średnicy, ponieważ zbyt luźna lub zbyt ciasna matryca sprzyja deformacji powierzchni i pogorszeniu jakości łuku [1].
W przypadku bardzo cienkich ścianek szczególnie poniżej około 1 mm należy przewidzieć wewnętrzne podparcie trzpieniem lub dociskiem wspomaganym, aby ograniczyć zapadanie i zmarszczenia [4]. Zasada praktyczna mówi, że im cieńsza ścianka i twardszy stop, tym większy powinien być promień gięcia i tym większe znaczenie ma trzpień oraz precyzyjne prowadzenie [1][4].
Jak przeprowadzić gięcie krok po kroku bez uszkodzeń?
Ustaw CLR zgodnie z wyliczeniami 2–3 razy D lub zgodnie z wymaganiami projektu i możliwościami oprzyrządowania. Dla ciasnych łuków zastosuj trzpień, a przy bardzo małych R do D uwzględnij zgarniak, aby ograniczyć zmarszczenia od wewnętrznej strony gięcia [1][3]. Zastosuj odpowiedni docisk i smar, aby utrzymać stały kontakt z matrycą i kontrolować przepływ materiału w strefie gięcia [1].
Aluminium 6061 wykazuje sprężynowanie rzędu około 1–3 stopnie zależnie od geometrii i stanu materiału, dlatego po wykonaniu próby należy wprowadzić korektę kąta gnącego zamiast opierać się na stałej wartości kompensacji [2]. Nie należy zaczynać od elementu docelowego. Najpierw trzeba wykonać próbne gięcie na odcinku z tego samego materiału i wprowadzić korektę pod zmierzone sprężynowanie oraz zweryfikować stabilność kształtu.
Jak kompensować sprężynowanie i na co zwrócić uwagę przy kontroli jakości?
Sprężynowanie zmniejsza kąt po odciążeniu, więc warto wykonać dogięcie zgodnie z wynikiem próby. Zwiększenie kąta gięcia przy jednoczesnym zmniejszeniu promienia może redukować względny wpływ sprężynowania, ale zwiększa obciążenie materiału i ryzyko defektów, co wymaga ostrożnej oceny [2][3].
Po gięciu należy sprawdzić kąt, promień, spłaszczenie, obecność pęknięć, zmarszczeń, zarysowań oraz drożność przekroju. W praktyce produkcyjnej często spotyka się tolerancję kąta około plus minus 1 stopień, jednak w elementach krytycznych wymagania mogą być znacznie bardziej rygorystyczne. Owalizację ocenia się w miejscu największego odkształcenia na bazie różnicy Dmax i Dmin względem średnicy nominalnej zgodnie z podaną wcześniej relacją. Dodatkowo warto kontrolować cienienie ścianki po zewnętrznej stronie łuku, szczególnie w elementach pracujących pod ciśnieniem lub przewodzących medium, gdzie ocena wizualna jest niewystarczająca w świetle wymagań projektowych i branżowych [3].
Kiedy zastosować trzpień, docisk i zgarniak?
Trzpień wewnętrzny jest wskazany przy cienkich ściankach, małych promieniach oraz podwyższonych wymaganiach dotyczących wyglądu. Ogranicza zapadanie przekroju i stabilizuje ściankę od strony ściskanej [1]. Jeżeli CLR spada poniżej około 2 razy D, podparcie trzpieniem staje się zazwyczaj konieczne, aby zapobiec owalizacji i zmarszczeniom [3]. Zgarniak warto stosować przy bardzo ciasnych łukach, ponieważ ogranicza fałdowanie po stronie wewnętrznej [1]. Wraz z malejącym stosunkiem R do D rośnie znaczenie docisku, zgarniaka, trzpienia oraz odpowiedniego smarowania [1][3].
W przypadku bardzo cienkich ścianek w okolicach i poniżej 1 mm wewnętrzne podparcie oraz dokładne prowadzenie stają się krytyczne dla utrzymania kształtu i uniknięcia miejscowych zapadnięć [4].
Czy giętarka ręczna zawsze wystarczy?
Giętarka ręczna jest właściwa dla większych promieni i grubszych ścianek, gdzie wymagana jest mniejsza kontrola owalizacji. Dla małych promieni i cienkich ścianek rekomendowana jest giętarka z trzpieniem w technologii gięcia obrotowego, która zapewnia najwyższą dokładność kształtu przy zachowaniu powierzchni bez uszkodzeń [1]. Dla długich, łagodnych łuków lepszym wyborem jest giętarka rolkowa, która pozwala formować duże promienie przy równomiernym rozkładzie odkształceń [1].
Dlaczego stan materiału i grubość ścianki są tak ważne?
Miękkie stany materiału jak wyżarzony O oraz stany pośrednie T4 lub T5 lepiej znoszą rozciąganie po stronie zewnętrznej łuku, przez co ryzyko pęknięć jest mniejsze niż w stanie T6. W stanie T6 zwykle konieczny jest większy promień gięcia lub wcześniejsze zmiękczenie, aby ograniczyć uszkodzenia [1][4]. Większa grubość ścianki poprawia odporność na zapadanie, ale nie eliminuje ryzyka pęknięcia w twardszych stanach, zwłaszcza przy małych promieniach [3].
Jakie są aktualne kierunki rozwoju w gięciu rur aluminiowych?
Przemysł rozwija gięcie CNC z automatyczną kompensacją sprężynowania, analityką owalizacji oraz wykorzystaniem wielosegmentowych trzpieni do rur cienkościennych, co poprawia powtarzalność i jakość wyrobów przy ciasnych promieniach i restrykcyjnych tolerancjach [1].
Co zrobić, aby uniknąć uszkodzeń powierzchni i zapewnić powtarzalność?
Utrzymuj narzędzia w czystości, stosuj dobrany do materiału smar i pilnuj dopasowania matryc oraz prowadzeń do średnicy, by ograniczyć tarcie, rysy i przycieranie powierzchni. To proste działania, które istotnie zmniejszają ryzyko defektów wizualnych i geometrycznych podczas gięcia [1].
Jak podsumować bezpieczne i skuteczne gięcie?
Aby wygiąć rurkę aluminiową bez uszkodzeń, przyjmij promień w okolicach 2–3 razy D jako punkt startowy, a przy ciaśniejszych łukach przewiduj trzpień i zgarniak. Dostosuj metodę do grubości ścianki i stanu materiału, obowiązkowo stosuj smarowanie, wykonaj próbę i skompensuj sprężynowanie, po czym skontroluj kąt, promień, owalizację oraz powierzchnię i drożność. Te zasady ograniczają pęknięcia, spłaszczenia i zmarszczenia oraz podnoszą powtarzalność procesu [1][2][3][4].
Źródła
- https://www.hxm-aluminum.com/news-blog/blog/aluminum-bending-forming-guide.html
- https://www.alibaba.com/product-insights/6061-aluminium-tube-bending.html
- https://ijmse.iust.ac.ir/article-1-2066-en.pdf
- https://www.hxm-aluminum.com/news-blog/blog/aluminum-tube-wall-thickness-pressure-rating-guide.html
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.