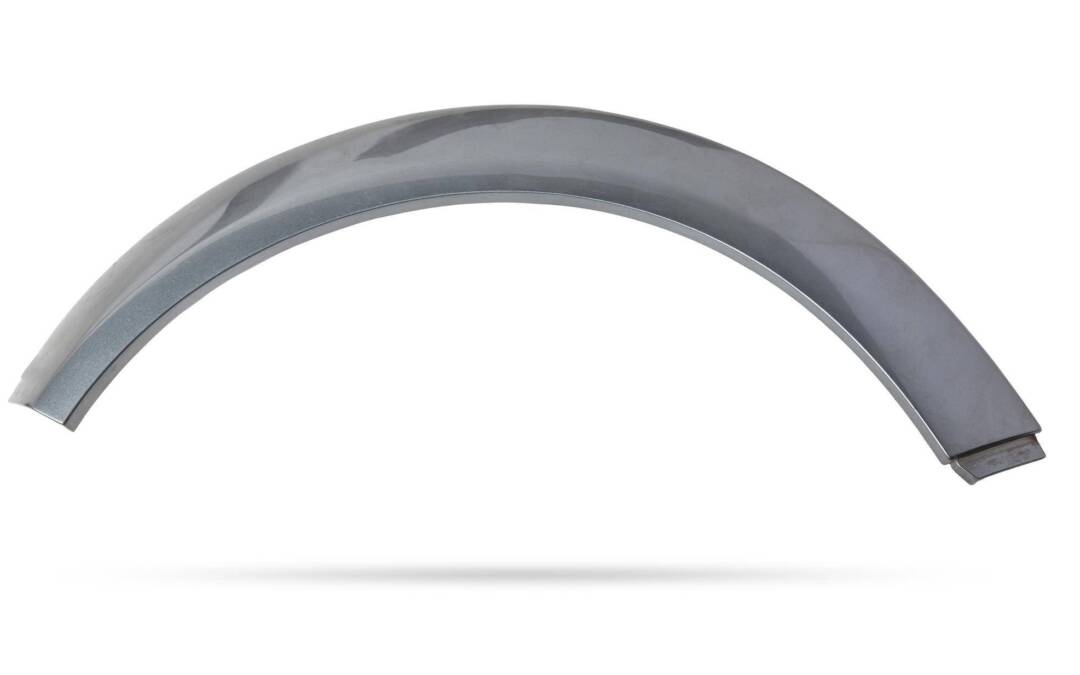
Jak wygiąć blachę w łuk bez uszkodzeń zaczyna się od doboru właściwego minimalnego promienia gięcia, kontroli kierunku włókien oraz przewidzenia sprężynowania powrotnego. Punkt wyjścia to promień wewnętrzny co najmniej równy grubości blachy, następnie próba na odpadzie, stopniowe formowanie i pomiar po pełnym odciążeniu elementu.
Czym jest gięcie blachy w łuk?
Gięcie blachy w łuk to trwałe odkształcanie plastyczne arkusza w celu uzyskania zakrzywionej powierzchni lub określonego promienia. Włókna po stronie wewnętrznej łuku są ściskane, a po stronie zewnętrznej rozciągane, co determinuje ryzyko pęknięć i zarysowań przy zbyt ciasnym promieniu.
Minimalny promień gięcia definiuje się jako najmniejszy dopuszczalny promień wewnętrzny, przy którym warstwa zewnętrzna nie pęka. W praktyce zapisuje się go jako wielokrotność grubości blachy, na przykład 0,5t, 1t, 2t, 3t lub 4t, gdzie t oznacza grubość materiału.
Zbyt mały promień zwiększa naprężenia rozciągające na zewnętrznej stronie łuku, co może skutkować pęknięciami, rysami oraz trwałym osłabieniem elementu. Taki błąd technologiczny obniża nośność i zmęczeniową trwałość wyrobu.
Jak dobrać minimalny promień gięcia bez pęknięć?
Podstawowym wskaźnikiem jest stosunek R do t. Dla nieznanego materiału bezpieczny punkt startowy stanowi promień wewnętrzny nie mniejszy niż grubość, czyli R co najmniej 1t, a dla materiałów twardych lub podatnych na pękanie należy przyjąć promień większy.
Koniecznie uwzględnij gatunek i stan umocnienia metalu, ponieważ wyższa wytrzymałość zwykle oznacza mniejszą plastyczność i większe sprężynowanie, co wymaga większego promienia i dokładniejszej kompensacji procesu.
Wartości orientacyjne promieni wewnętrznych, wyrażone jako wielokrotności grubości, obejmują przedziały: stal niskowęglowa od 0,5t do 2t, stal nierdzewna 304 od 1,5t do 3t, aluminium 5052 H32 od 0,5t do 2t, aluminium 6061 T6 zwykle od 2,5t do 4t lub więcej. Różnice wynikają z plastyczności i podatności na pękanie konkretnych stopów.
Aluminium 6061 T6 jest istotnie bardziej podatne na pękanie niż 5052, dlatego w przypadku małych promieni korzystne bywa zastosowanie stanu zmiękczonego O, a następnie ewentualna obróbka cieplna do wymaganego stanu, jeśli wymaga tego projekt.
Kierunek gięcia względem włókien ma krytyczne znaczenie. Gięcie równolegle do kierunku walcowania bywa trudniejsze i może wymagać zwiększenia promienia. Dla niektórych stali zaleca się podniesienie promienia nawet o 50 do 100 procent względem gięcia poprzecznego.
Jakie metody gięcia łuku wybrać?
Wybór technologii powinien wynikać z promienia, grubości, tolerancji i wymagań powierzchniowych. Stosowane są gięcie na walcach, gięcie na prasie krawędziowej, gięcie segmentowe, gięcie przez tłoczenie oraz gięcie ręczne z użyciem szablonów i rolek. Każda metoda inaczej rozkłada odkształcenia i inaczej wpływa na ryzyko pękania oraz sprężynowanie, co wymaga właściwej kompensacji promienia i rygorystycznej kontroli po odciążeniu.
Na jakość łuku wpływają miedzy innymi gatunek materiału, stan umocnienia, grubość, kierunek włókien, promień gięcia, sposób podparcia oraz kolejność operacji. Precyzyjny dobór tych czynników minimalizuje defekty kształtu i powierzchni.
Dlaczego sprężynowanie powrotne zagraża dokładności łuku?
Sprężynowanie powrotne to częściowy powrót blachy do pierwotnego kształtu po usunięciu obciążenia. Zjawisko jest silniejsze w stalach nierdzewnych, aluminium o wysokiej wytrzymałości oraz w stalach sprężystych, dlatego wymaga większej kompensacji podczas programowania procesu.
Kompensację uzyskuje się przez kontrolowane dogięcie, właściwy dobór metody, zmianę docisku, zastosowanie dna matrycy lub kucia na zimno, zawsze z pomiarem efektu po pełnym odciążeniu detalu.
Jak przygotować proces, aby uniknąć uszkodzeń?
Przed rozpoczęciem pracy określ gatunek i stan materiału, grubość blachy, wymagany promień wewnętrzny oraz zewnętrzny, długość i szerokość elementu, kierunek walcowania, tolerancje kształtu oraz wymagania względem powierzchni. Te informacje pozwalają dobrać promień, narzędzia i strategię gięcia adekwatną do ograniczeń materiałowych.
- Dobierz promień startowy zgodny z zaleceniami dla materiału, zaczynając od R co najmniej 1t w przypadku braku danych materiałowych oraz zwiększ promień dla materiałów twardych i podatnych na pękanie.
- Zabezpiecz powierzchnię przez folię ochronną, czyste i zaokrąglone narzędzia, separację stali węglowej od nierdzewnej i aluminium, ograniczenie punktowego nacisku oraz kontrolę zanieczyszczeń i opiłków.
- Odsuń nacięcia, otwory i wycięcia od strefy gięcia oraz zaokrąglij ostre narożniki, ponieważ karby geometryczne i blisko położone otwory zwiększają koncentrację naprężeń i sprzyjają pęknięciom.
- Przy formowaniu dużego łuku zastosuj sekwencję kilku mniejszych odkształceń zamiast jednego głębokiego gięcia, aby ograniczyć lokalne przeciążenia i poprawić gładkość kształtu.
Na czym polega mechanika odkształcenia podczas gięcia?
Na początku obciążania dominuje odkształcenie sprężyste i po odciążeniu materiał wraca, co nie wytwarza jeszcze trwałego łuku. Po przekroczeniu granicy plastyczności część przekroju odkształca się trwale, a włókna zewnętrzne są rozciągane przy jednoczesnym ściskaniu włókien wewnętrznych. Zbyt mały promień prowadzi do przekroczenia zdolności odkształcenia warstwy rozciąganej i do pęknięć.
W praktyce najważniejszym parametrem dla doboru narzędzia i oceny ryzyka pękania pozostaje promień wewnętrzny. Ustalenie promienia osi obojętnej oraz rozwinięcia jest pomocne przy planowaniu procesu, lecz ostatecznie to promień wewnętrzny determinuje wybór strategii i granice bezpiecznego odkształcenia.
Ile przejść wykonać, aby uzyskać duży łuk bez efektu wielokąta?
Duży promień uzyskuje się serią małych gięć. Mniejsze odstępy między punktami gięcia tworzą gładszą powierzchnię łuku, choć wydłużają czas wytwarzania. Zbyt duże odstępy powodują efekt wielokąta i skoki krzywizny, co utrudnia osiągnięcie wymaganej tolerancji kształtu.
W każdym przejściu kontroluj głębokość docisku oraz kąt, a po pełnym odciążeniu mierz promień i kąt, ponieważ odczyt w trakcie nacisku nie odzwierciedla finalnego profilu po sprężynowaniu.
Co wpływa na ryzyko pękania i osłabienia elementu?
Zmniejszenie promienia zwiększa odkształcenie i naprężenia rozciągające po stronie zewnętrznej. Przy zbyt małym promieniu pojawiają się pęknięcia oraz mikrorysy, które obniżają trwałość i jakość powierzchni.
Zwiększenie grubości przy tym samym promieniu obniża stosunek R do t, co pogarsza warunki gięcia. Materiały o wyższej wytrzymałości zwykle wykazują mniejszą plastyczność i większe sprężynowanie, więc wymagają większego promienia, większej siły i staranniejszej kompensacji.
Gięcie równolegle do kierunku włókien zwiększa ryzyko pękania w materiałach o ograniczonej ciągliwości, dlatego należy odpowiednio podnieść promień. Otwory, szczeliny i ostre wycięcia blisko łuku działają jak koncentratory naprężeń. Niepożądane lokalne podgrzewanie zmienia własności i może pogorszyć jakość powierzchni.
Jak przebiega kontrola jakości po gięciu?
Kontrola obejmuje pomiar promienia i kąta po całkowitym odciążeniu elementu, ocenę pęknięć, rys i falistości, sprawdzenie odkształceń końców oraz weryfikację płaskości i wymiarów. Pomiar w trakcie nacisku bywa mylący, dlatego ocena po sprężynowaniu jest niezbędna do potwierdzenia zgodności z wymaganiami.
Kiedy skorzystać z symulacji i kompensacji CNC?
Aktualny rozwój technologii obejmuje projektowanie zorientowane na wytwarzanie, symulacje gięcia, automatyczne sterowanie prasami i walcami, pomiar laserowy oraz kompensację sprężynowania w programach CNC. Te narzędzia przyspieszają dobór promienia, liczby przejść i docisku oraz poprawiają powtarzalność łuku przy zachowaniu wymagań powierzchniowych i wymiarowych.
Jak przeprowadzić próbę, aby zminimalizować ryzyko uszkodzeń?
- Sprawdź oznaczenie materiału i stan dostawy, a następnie zmierz rzeczywistą grubość blachy.
- Ustal kierunek włókien na podstawie dokumentacji producenta i zaplanuj gięcie z uwzględnieniem wpływu kierunku na promień.
- Przyjmij promień próbny zgodnie z tabelą materiałową i zaleceniami R do t, zaczynając od wartości bezpiecznych dla nieznanego materiału, czyli R co najmniej 1t.
- Zabezpiecz powierzchnię oraz oczyść i zaokrąglij krawędzie narzędzi, aby uniknąć zarysowań i wgnieceń.
- Wykonaj łuk stopniowo bez gwałtownego docisku i kontroluj sprężynowanie przez dogięcie lub dobór innej metody formowania.
- Po pełnym odciążeniu zmierz promień, kąt i oceń powierzchnię, a następnie skoryguj docisk, liczbę przejść lub kompensację sprężynowania przed serią właściwą.
Podsumowanie
Aby bezpiecznie wykonać gięcie blachy w łuk i uniknąć uszkodzeń, dobierz właściwy minimalny promień gięcia w relacji R do t, uwzględnij kierunek włókien, stan materiału oraz ryzyko sprężynowania powrotnego. Dla nieznanego materiału rozpocznij od R co najmniej 1t, a dla stopów twardych zwiększ promień. Stosuj metody i parametry adekwatne do materiału, chroń powierzchnię, odsuwaj otwory i wycięcia od strefy gięcia, formuj duże łuki wielostopniowo oraz mierz promień i kąt po pełnym odciążeniu. W razie potrzeby wykorzystaj symulacje i kompensację CNC, aby utrzymać tolerancje i jakość łuku.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.