Artykuł sponsorowany
Laserowe usuwanie rdzy ma największy sens tam, gdzie liczą się kontrola procesu, ograniczenie zużycia materiałów pomocniczych i możliwość oczyszczania powierzchni bez mechanicznego kontaktu. Technologia sprawdza się przy przygotowaniu metalu do spawania, malowania, klejenia lub kontroli jakości. Może być wykorzystywana również podczas renowacji konstrukcji, form, części maszyn i elementów infrastruktury.
Na czym polega laserowe usuwanie rdzy?
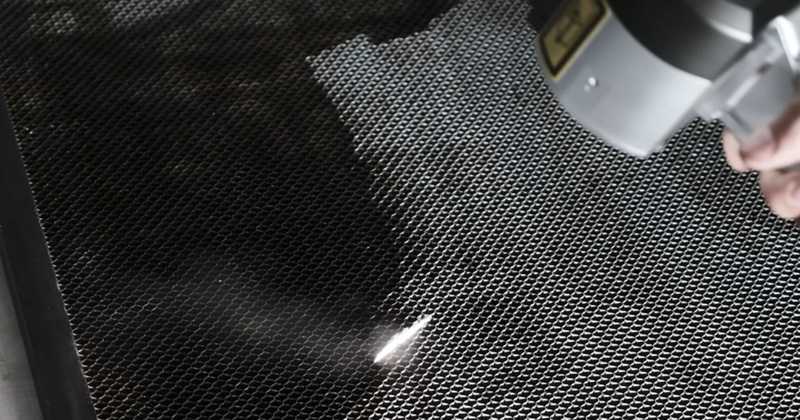
Czyszczenie laserowe polega na skierowaniu kontrolowanej wiązki na skorodowaną powierzchnię. Energia jest pochłaniana przez warstwę zanieczyszczeń, co prowadzi do jej nagrzania, rozluźnienia lub usunięcia. Parametry procesu dobiera się tak, aby skutecznie oddziaływać na rdzę i jednocześnie ograniczyć wpływ na materiał bazowy. Operator może regulować między innymi moc, prędkość prowadzenia głowicy, szerokość skanowania i sposób poruszania się wiązki. Efekt zależy od właściwości podłoża, składu warstwy korozyjnej oraz liczby przejść.
Proces jest bezdotykowy. Głowica nie ściera powierzchni tak jak szczotka, tarcza lub materiał strumieniowo-ścierny. Nie oznacza to jednak, że ryzyko zmiany podłoża nie występuje. Zbyt wysoka energia, niewłaściwa prędkość lub wielokrotne przejścia mogą doprowadzić do nadmiernego nagrzania albo zmiany wyglądu powierzchni.
Duże powierzchnie i grube warstwy korozji
Przy rozległych konstrukcjach ważna jest szybkość usuwania rdzy. Do takich zastosowań wykorzystuje się często laser pracujący w trybie ciągłym, określanym skrótem CW od angielskiego Continuous Wave. Stała emisja energii sprzyja oczyszczaniu dużych powierzchni oraz usuwaniu grubszych warstw korozji, farby i powłok.
Odpowiednio dobrany laser przemysłowy do czyszczenia może być stosowany podczas renowacji konstrukcji stalowych, zbiorników, ram maszyn, paneli, kontenerów i elementów infrastruktury. W takich zadaniach istotne są szerokość robocza wiązki, stabilność emisji oraz możliwość prowadzenia dłuższych cykli pracy.
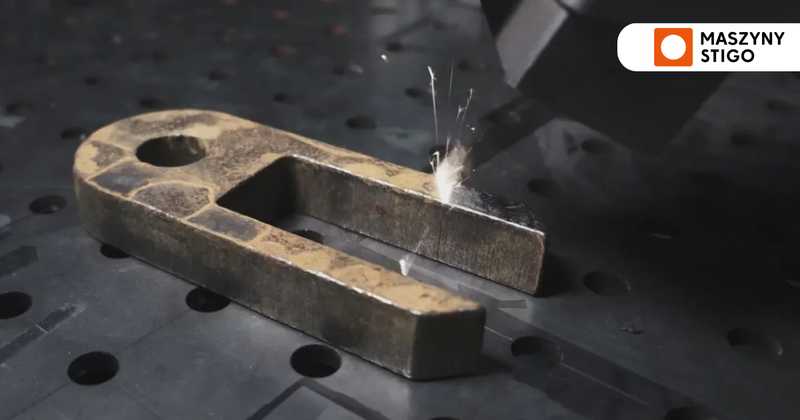
Wydajność należy oceniać na podstawie powierzchni skutecznie oczyszczonej w określonym czasie. Sama moc źródła nie opisuje całego procesu. Na wynik wpływają także grubość warstwy, liczba wymaganych przejść, prędkość ruchu głowicy i oczekiwany stopień czystości.
Przygotowanie powierzchni do dalszej obróbki
Pozostałości rdzy, tlenków, oleju i starych powłok mogą pogorszyć jakość spoiny lub przyczepność nowej warstwy ochronnej. Laser pozwala oczyszczać wybrane obszary bez zanurzania całego elementu w kąpieli chemicznej oraz bez rozsypywania ścierniwa wokół stanowiska. Technologia może być przydatna przy przygotowaniu krawędzi do spawania, oczyszczaniu spoin oraz usuwaniu korozji przed malowaniem. Powierzchnia po obróbce powinna jednak zostać zweryfikowana pod kątem wymagań następnego procesu. Innego efektu oczekuje się przed wykonaniem spoiny, a innego przed nakładaniem powłoki wymagającej określonego profilu chropowatości.
Laser usuwa zanieczyszczenia, ale nie zawsze tworzy taką samą strukturę powierzchni jak piaskowanie lub śrutowanie. Jeśli technologia powłokowa wymaga konkretnej chropowatości, trzeba ją zmierzyć i potwierdzić zgodność z dokumentacją procesu.
Czyszczenie elementów o dużej wartości
Laser ma szczególne znaczenie przy częściach, których uszkodzenie byłoby kosztowne. Dotyczy to form, narzędzi, elementów maszyn, powierzchni obrobionych oraz komponentów, których nie można łatwo wymienić.
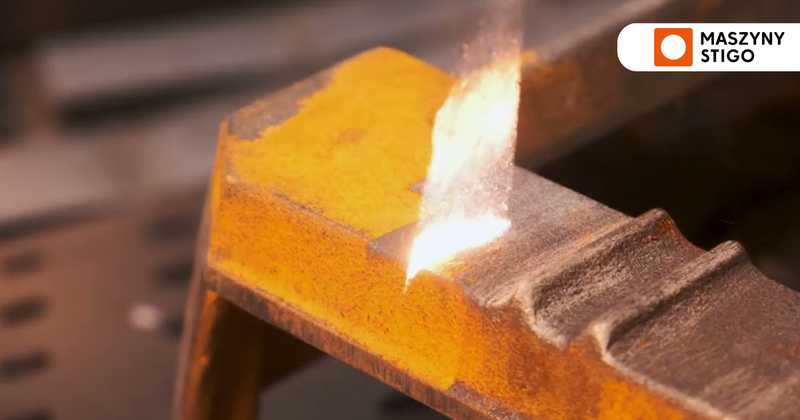
Bezdotykowy charakter procesu ogranicza zużycie wynikające z tarcia narzędzia o powierzchnię. Możliwość precyzyjnego kierowania wiązką ułatwia oczyszczanie określonego fragmentu bez obrabiania całego detalu. Przed rozpoczęciem pracy należy jednak wykonać próbę w mniej istotnym miejscu lub na próbce wykonanej z tego samego materiału. Ocena powinna obejmować skuteczność usuwania korozji, temperaturę detalu, zmianę barwy, stan powierzchni oraz czas potrzebny do uzyskania oczekiwanego rezultatu.
Gdy trzeba ograniczyć materiały pomocnicze
Szlifowanie wymaga regularnej wymiany tarcz i szczotek. Obróbka strumieniowo-ścierna zużywa ścierniwo oraz generuje materiał wymagający zebrania i zagospodarowania. Czyszczenie chemiczne wiąże się z zakupem preparatów, płukaniem i postępowaniem z pozostałościami procesu.
Laser nie wymaga materiału ściernego ani preparatu nanoszonego na czyszczoną powierzchnię. Nadal powstają jednak pyły, opary i cząstki usuwanego zanieczyszczenia. Muszą być wychwytywane przez właściwie dobrany system odciągowy oraz filtry.
Przy ocenie kosztów warto uwzględnić energię elektryczną, czas operatora, konserwację urządzenia, ochronę optyki, filtrację i organizację stanowiska. Dopiero porównanie pełnych kosztów procesu pokazuje, czy laser będzie korzystniejszy od metody mechanicznej lub chemicznej.
Gdy elementu nie można łatwo przenieść
Duże konstrukcje, linie technologiczne i zamontowane części bywają trudne do demontażu. Mobilny system laserowy może zostać dostarczony bezpośrednio do miejsca pracy, co ogranicza transport elementu i czas wyłączenia instalacji. Takie podejście jest przydatne w utrzymaniu ruchu, produkcji konstrukcji stalowych, energetyce, przemyśle ciężkim i pracach renowacyjnych. Warunkiem jest możliwość wydzielenia oraz zabezpieczenia strefy roboczej. Należy również zapewnić zasilanie, odciąg zanieczyszczeń i bezpieczne prowadzenie przewodów.
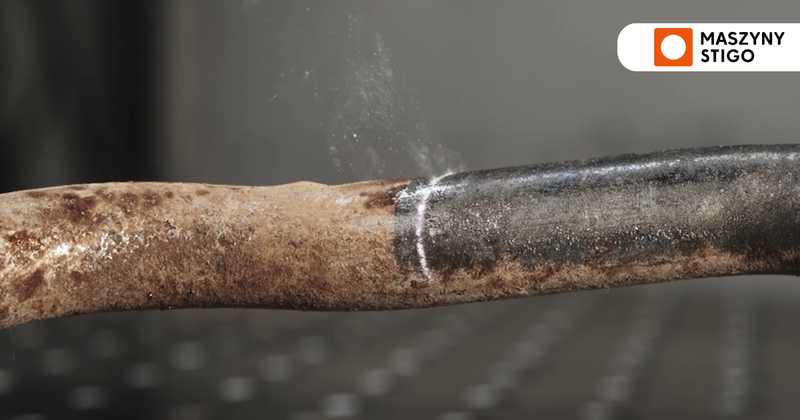
Mobilność urządzenia nie zwalnia z oceny warunków otoczenia. Odbicia wiązki od metalowych powierzchni, obecność innych pracowników i ograniczona widoczność mogą zwiększać ryzyko. Organizacja stanowiska powinna uwzględniać klasę lasera oraz wymagania określone przez producenta urządzenia.
Laser ciągły czy impulsowy?
Lasery czyszczące można podzielić między innymi na systemy ciągłe i impulsowe. Wybór zależy od rodzaju powierzchni i oczekiwanego efektu.
Laser ciągły CW dostarcza energię w sposób stały. Sprawdza się przy dużych powierzchniach, grubych warstwach korozji, starych farbach i intensywnych pracach przemysłowych. Jego zaletą jest wysokie tempo usuwania materiału, ale proces wymaga kontroli temperatury podłoża.
Laser impulsowy dostarcza energię w krótkich impulsach. Jest częściej wybierany przy precyzyjnym oczyszczaniu, cieńszych warstwach i powierzchniach bardziej wrażliwych na nagrzewanie. Może zapewnić dokładniejszą kontrolę, lecz jego wydajność na dużych, mocno skorodowanych elementach bywa niższa.
Podział ten nie oznacza, że każdy laser CW nadaje się do wszystkich ciężkich prac, a każdy impulsowy do wszystkich zadań precyzyjnych. Znaczenie mają parametry konkretnego źródła, optyka, sposób skanowania i właściwości detalu.
Kiedy lepiej wybrać inną metodę?
Laserowe usuwanie rdzy może być nieopłacalne przy jednorazowym oczyszczaniu bardzo dużej, prostej konstrukcji, jeśli akceptowalny efekt można szybko uzyskać za pomocą śrutowania lub piaskowania. Metody strumieniowo-ścierne pozostają przydatne także wtedy, gdy kolejne etapy wymagają wyraźnego profilu chropowatości.
Czyszczenie mechaniczne może być wystarczające przy małych, łatwo dostępnych elementach o niskiej wartości. Z kolei metody chemiczne bywają uzasadnione przy partiach drobnych części, które można obrabiać zbiorczo w kontrolowanym procesie. Przed wyborem lasera warto sprawdzić:
- powierzchnię i geometrię elementu;
- rodzaj oraz grubość korozji;
- materiał bazowy i jego wrażliwość na temperaturę;
- wymagany stopień czystości i chropowatość;
- czas dostępny na realizację;
- możliwość zastosowania odciągu i zabezpieczenia strefy;
- koszt całego procesu, w tym pracy operatora i filtracji.
Bezpieczeństwo i odciąg zanieczyszczeń
Przemysłowe urządzenia do czyszczenia laserowego mogą należeć do najwyższej klasy zagrożenia laserowego. Bezpośrednia wiązka i jej odbicia stanowią ryzyko dla oczu oraz skóry. Stanowisko wymaga wydzielenia strefy, odpowiednich osłon, środków ochrony i procedur organizacyjnych. Operator powinien zostać przeszkolony w zakresie obsługi konkretnego urządzenia. Dobór ochrony oczu musi uwzględniać długość fali oraz parametry źródła. Przypadkowe osoby nie powinny mieć dostępu do obszaru pracy.
Odciąg powinien wychwytywać produkty usuwania korozji możliwie blisko głowicy. Skład powstających zanieczyszczeń zależy od obrabianej warstwy. Szczególnej oceny wymagają stare farby, powłoki techniczne, oleje i materiały o nieznanym składzie.
Jak sprawdzić opłacalność procesu?
Najlepszą podstawą decyzji jest próba technologiczna na reprezentatywnym elemencie. Podczas testu należy zmierzyć czas czyszczenia, liczbę przejść, zużycie energii i częstotliwość czynności obsługowych. Trzeba także ocenić stan materiału bazowego i przygotowanie powierzchni do następnej operacji.
Koszt można następnie porównać z piaskowaniem, szlifowaniem lub czyszczeniem chemicznym. W kalkulacji powinny znaleźć się materiały pomocnicze, przygotowanie stanowiska, sprzątanie, odpady, transport, praca operatora i przestój maszyny.
Laserowe usuwanie rdzy ma największy sens wtedy, gdy zapewnia przewidywalny rezultat na powtarzalnych elementach, skraca przygotowanie powierzchni lub ogranicza czas wyłączenia instalacji. Największą wartość przynosi w procesach, w których liczą się selektywność, mobilność i kontrola parametrów. Ostateczną decyzję należy oprzeć na wymaganiach technologicznych oraz wyniku testu, a nie wyłącznie na mocy urządzenia.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.