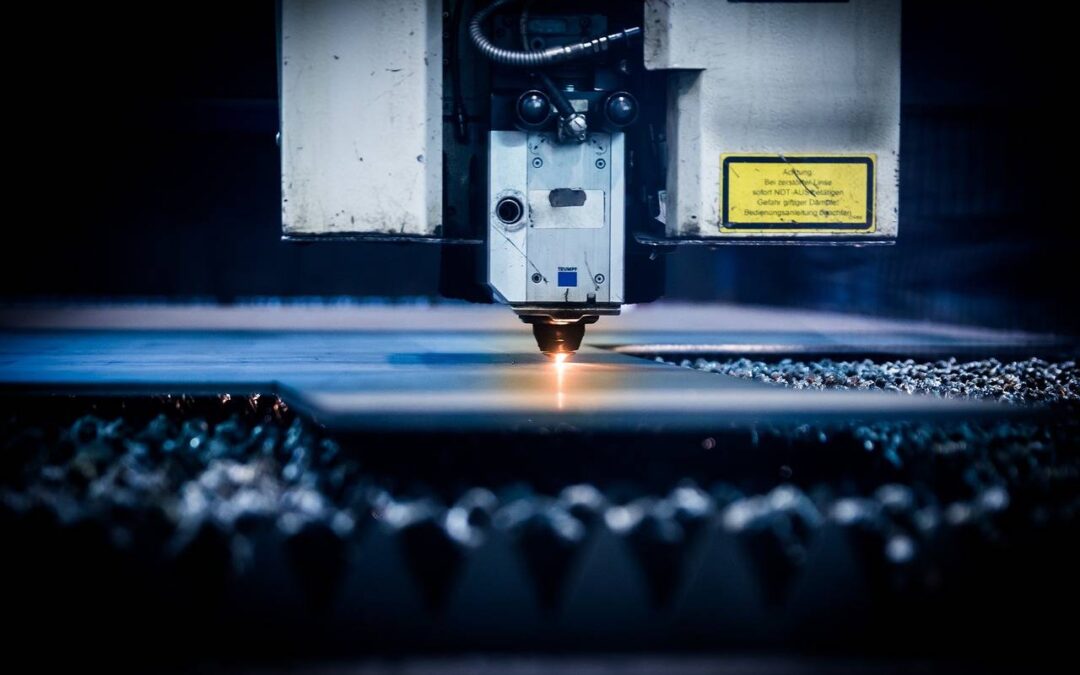
Ciąć nierdzewkę tak, by nie uszkodzić materiału, najbezpieczniej jest metodą cięcia na zimno, czyli waterjet, ponieważ nie tworzy strefy wpływu ciepła HAZ, nie powoduje odkształceń termicznych i utrzymuje właściwości krawędzi, co ma kluczowe znaczenie dla odporności korozyjnej oraz przy grubych blachach i stalach duplex oraz superduplex [1][2][3]. Gdy liczy się szybkość i powtarzalność, wybiera się zwykle laser, pamiętając o wąskiej, ale obecnej HAZ. Przy prostszych i tańszych zadaniach można zastosować cięcie mechaniczne, pod warunkiem kontroli ciepła i stabilnego prowadzenia narzędzia [1][2][4].
Czym ciąć nierdzewkę, by naprawdę nie uszkodzić materiału?
Najlepszą metodą minimalizującą ryzyko zmian strukturalnych i utraty odporności korozyjnej jest waterjet. Usuwa on materiał mechanicznie, bez wprowadzania energii cieplnej do krawędzi, dzięki czemu eliminuje strefę wpływu ciepła HAZ oraz ogranicza odkształcenia i przebarwienia do zera w praktycznej skali procesu [1][3].
Laser tworzy zwykle mniejszą HAZ niż plasma, ale jako proces termiczny może lokalnie zmieniać mikrostrukturę, wywoływać przebarwienia i naprężenia szczątkowe, co wymaga kontroli parametrów i ewentualnej obróbki wykańczającej [2][3]. Plasma jest szybka i popularna, choć oddziaływanie cieplne jest większe niż w laserze, dlatego korzysta się z niej tam, gdzie perfekcyjna krawędź i brak deformacji nie są priorytetem [2][3][5].
Co oznacza nie uszkodzić materiału w praktyce?
W praktyce chodzi o ograniczenie do minimum takich zjawisk jak HAZ, odkształcenia, przebarwienia, mikrospękania, zadzior, zanieczyszczenia oraz spadek odporności korozyjnej krawędzi i strefy przyległej [1][2][3][6]. Osiąga się to przez dobór metody do grubości i gatunku, kontrolę dopływu ciepła, równy posuw i czyste, przeznaczone do inox narzędzia [1][2][4][6].
Kiedy wybrać waterjet?
Waterjet jest wskazany, gdy priorytetem jest jakość krawędzi i brak wpływu cieplnego, zwłaszcza przy grubościach powyżej około 25 mm oraz w stalach duplex i superduplex. W takich przypadkach metoda na zimno ogranicza ryzyko degradacji krawędzi i utraty odporności korozyjnej [1][2]. Ponieważ waterjet usuwa materiał mechanicznie, HAZ wynosi zero, a krawędź pozostaje zimna, co jest potwierdzane pomiarem temperatur oscylujących zwykle poniżej około 60°C [1][3].
Kiedy lepszy będzie laser?
Laser warto rozważyć, gdy liczy się szybkość i powtarzalność przy kontrolowanej jakości krawędzi. W porównaniu z plasma jego HAZ jest z reguły mniejsza, choć nadal występuje i może wprowadzać zmiany mikrostrukturalne oraz lokalne naprężenia i przebarwienia, wymagające ewentualnej obróbki końcowej [2][3]. Dla blach notuje się orientacyjnie HAZ rzędu 0,05 do 0,5 mm, a dla 10 mm stali 316L podawany jest zakres około 0,3 do 1 mm. Przy grubszych płytach HAZ może sięgać nawet 1 do 2 mm [1].
Kiedy wystarczy plasma?
Plasma sprawdza się, gdy priorytetem jest wydajność, a dopuszcza się większy wpływ cieplny i potencjalną konieczność obróbki krawędzi po cięciu. To rozwiązanie popularne kosztowo oraz szybkie, lecz ze względu na większy dopływ ciepła oddziałuje na materiał silniej niż laser [2][3][5].
Jak bezpiecznie ciąć mechanicznie?
W mechanicznych metodach takich jak piła taśmowa, przecinarka tarczowa, nożyce czy nibbler kluczowe są stabilne mocowanie, odpowiedni posuw, ostre narzędzie i unikanie przegrzewania oraz szarpania materiału. Te czynniki decydują o czystej krawędzi i minimalnych uszkodzeniach warstwy wierzchniej [4][7][8].
Zbyt wolny posuw lub nadmierny nacisk zwiększa tarcie, powoduje nagrzewanie i umacnianie warstwy wierzchniej, co utrudnia dalszą obróbkę. Równy, szybki w granicach zaleceń posuw sprzyja czystości krawędzi i ogranicza generowanie ciepła [6].
Jak dobrać metodę do grubości materiału?
- Dla cienkich blach efektywne są narzędzia nożycowe oraz nibbler, przy zachowaniu stabilnego prowadzenia i czystych narzędzi do stali nierdzewnej [4][7].
- Dla średnich grubości stosuje się najczęściej piły tarczowe i taśmowe, z kontrolą prędkości i chłodzenia oraz precyzyjnym mocowaniem [4][7].
- Dla grubych płyt optymalne są metody wysokowydajne, takie jak waterjet, laser lub plasma, dobierane pod kątem kompromisu między jakością krawędzi i tempem produkcji [4][7].
Im grubszy materiał, tym większe znaczenie ma sprawne odprowadzanie ciepła i stabilność prowadzenia narzędzia lub głowicy, co ogranicza deformacje i poprawia geometrię krawędzi [1][4].
Jak ograniczyć HAZ, przebarwienia i deformacje?
- Wybierz cięcie na zimno waterjet tam, gdzie wymagane są brak HAZ, brak przebarwień i najwyższa stabilność wymiarowa krawędzi [1][3].
- W laserze i plasma kontroluj dopływ ciepła poprzez odpowiedni posuw oraz parametry mocy, aby redukować szerokość HAZ, naprężenia i ryzyko przebarwień [2][3][5].
- W metodach mechanicznych utrzymuj ostre narzędzia, właściwą prędkość i równy posuw, by ograniczyć ocieranie, tarcie i lokalne przegrzewanie [4][6].
Jak uniknąć zanieczyszczeń i utraty odporności korozyjnej?
Stosuj wyłącznie narzędzia do inox oraz dedykowane tarcze i ostrza. Ograniczaj wprowadzanie żelaza i innych zanieczyszczeń, ponieważ przeniesione cząstki mogą obniżać odporność korozyjną krawędzi i strefy przyległej [6]. W aplikacjach wymagających wysokiej odporności i czystości krawędzi najbardziej opłacalna jest metoda bez HAZ, czyli waterjet [1][2].
Ile wynosi HAZ dla poszczególnych metod?
- Waterjet: 0 mm HAZ, krawędź pozostaje zimna i utrzymuje temperaturę poniżej około 60°C w trakcie procesu, co sprzyja zachowaniu właściwości materiału [1][3].
- Laser: orientacyjnie 0,05 do 0,5 mm dla blach, około 0,3 do 1 mm dla 10 mm stali 316L oraz nawet 1 do 2 mm dla grubszych płyt, z potencjalnymi przebarwieniami i zmianami mikrostruktury [1][2][3].
- Plasma: HAZ zwykle większa niż w laserze ze względu na wyższy dopływ ciepła i szerszą strefę oddziaływania termicznego [2][3][5].
Co zrobić z krawędzią po cięciu?
W razie potrzeby wykonaj kontrolowaną obróbkę wykańczającą, dbając o ograniczenie ciepła i czystość narzędzi. Dla tarcz do szlifierki przy stali nierdzewnej zaleca się grubość około 1,0 do 1,6 mm, co pozwala zmniejszyć generowane ciepło i uzyskać węższy rzaz oraz czystszą krawędź [6].
Jakie elementy wyposażenia są kluczowe?
Podstawę stanowią odpowiednie narzędzia tnące i głowice procesowe wraz z osprzętem pomocniczym, takim jak imadła, zaciski, prowadnice czy systemy chłodzenia lub odciągu. Ich właściwy dobór i stan techniczny decydują o stabilnym prowadzeniu, bezpieczeństwie i jakości krawędzi [1][2][4][8].
Podsumowanie: która metoda jest najbezpieczniejsza dla nierdzewki?
Jeśli celem jest nie uszkodzić materiału i zachować najwyższą jakość krawędzi oraz odporność korozyjną, pierwszym wyborem pozostaje waterjet. Gdy kluczowa jest szybkość i dobra powtarzalność, warto rozważyć laser, akceptując niewielką HAZ. Przy mniej wymagających krawędziach i większym nacisku na koszty można sięgnąć po plasma lub precyzyjnie prowadzone cięcie mechaniczne, dbając o stabilne mocowanie, równy posuw i czyste narzędzia do inox [1][2][4][3][5][6].
Źródła
- https://www.huaxiao-ss.com/blogs-news/blogs/waterjet-vs-laser-cutting-stainless-steel.html
- https://www.fastpreci.com/blog/how-to-cut-stainless-steel/
- https://www.twi-global.com/technical-knowledge/faqs/what-is-the-heat-affected-zone
- https://baoshengindustry.com/resources/how-to/how-to-cut-stainless-steel/
- https://www.westermans.com/knowledgehub/plasma-cutting-stainless-steel-guide.aspx
- https://engineerfix.com/how-to-cut-stainless-steel-without-ruining-it/
- https://www.azom.com/article.aspx?ArticleID=24432
- https://www.unionfab.com/blog/2024/11/how-to-cut-stainless-steel
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.