Wdrożenie nowego detalu z tworzywa sztucznego wiąże się ze zleceniem wykonania oprzyrządowania. Dobrze przygotowana forma wtryskowa warunkuje powtarzalność wymiarową wyrobów, właściwy czas cyklu oraz brak przestojów na linii przetwórczej. Błędy popełnione na etapie obróbki gniazd formujących rzutują na cały proces, generując straty materiałowe.
Konstrukcja narzędzia musi odpowiadać geometrii wyrobu, cechom wybranego polimeru oraz planowanemu wolumenowi wytwarzania. Inne rozwiązania techniczne zdają egzamin w produkcji małoseryjnej, a odmienne przy setkach tysięcy sztuk rocznie. Właściwy dobór wykonawcy pozwala uniknąć kłopotów z pasowaniem elementów czy chłodzeniem podczas pracy maszyny.
Doświadczenie oraz park maszynowy narzędziowni
Rzetelny producent form wtryskowych dysponuje kadrą inżynierską potrafiącą przewidzieć zachowanie tworzywa w gnieździe przed uruchomieniem obróbki skrawaniem. Praktyka w realizacjach dla wymagających sektorów ułatwia dobór optymalnych systemów wypychania, zasilania oraz odpowietrzania. Warto przejrzeć dotychczasowe realizacje firmy, gdyż obróbka narzędzi dla motoryzacji lub AGD stawia specyficzne wymagania wytrzymałościowe.
Na rynku działają zróżnicowane podmioty, stąd poszczególni producenci form wtryskowych zapewniają odmienny poziom wsparcia technicznego. Część warsztatów wykonuje frezowanie według powierzonego rysunku, bez analizy geometrii detalu. Z punktu widzenia zamawiającego pewniejszy bywa partner weryfikujący założenia technologiczne, który bierze odpowiedzialność za gotowy detal.
Wyposażenie techniczne zakładu
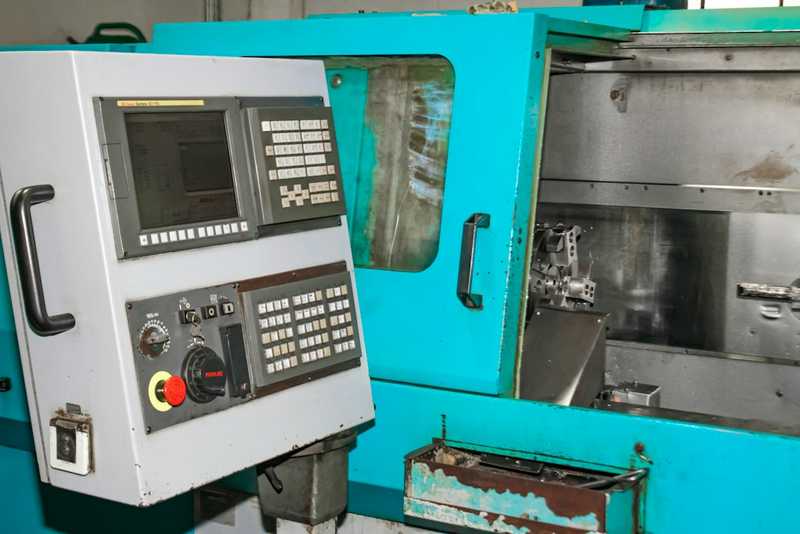
Centra obróbcze CNC, elektrodrążarki wgłębne i drutowe oraz szlifiernie decydują o dokładności wykonania gniazd. Posiadanie kompletnego parku maszynowego na miejscu ogranicza konieczność korzystania z zewnętrznych podwykonawców. Taka organizacja pracy skraca czas wytwarzania narzędzia oraz usprawnia wprowadzanie poprawek.
Metrologia stosowana w narzędziowni stanowi wskaźnik rzetelności dostawcy. Pomiary na maszynach współrzędnościowych, skanowanie optyczne oraz badanie twardości stali po obróbce cieplnej potwierdzają zgodność elementów z modelem CAD. Procedury kontrolne chronią przed powstawaniem wypływek lub niedolewów na detalach.
Czy warto powierzyć projekt wykonawcy oprzyrządowania?
Tak, powierzenie opracowania projektu wykonawcy formy eliminuje błędy komunikacyjne między zewnętrznym biurem a narzędziownią. Konstruktorzy pracujący na miejscu znają specyfikę własnego parku maszynowego, dzięki czemu od razu dopasowują geometrię narzędzia, linie podziału oraz kąty pochylenia ścianek do dostępnych metod skrawania.
Kiedy za całe zadanie odpowiada jeden producent form, wdrożenie przebiega sprawniej. Inżynierowie przygotowujący projekt natychmiast korygują ewentualne kolizje suwaków czy wypychaczy. Eliminuje to sytuacje, gdy teoretyczna dokumentacja z zewnętrznego biura wymusza modyfikacje na etapie frezowania stali.
Symulacje komputerowe w fazie projektowej
Formy wtryskowe wymagają odpowiedzialnego projektowania, a konkretniej, przeprowadzenia symulacji reologicznych płynięcia tworzywa. Analizy komputerowe wskazują optymalne punkty wtrysku, miejsca łączenia strug oraz strefy gromadzenia gazów. Wykrycie tych zjawisk przed obróbką metalu zabezpiecza przed kosztownymi przeróbkami gotowego bloku.
Projektowanie form wtryskowych pozwala również zaplanować wydajny układ chłodzenia gniazd. Kanały chłodzące normują temperaturę pracy, ograniczając deformacje wyprasek po wyjęciu z formy. Ma to bezpośredni wpływ na skrócony czas cyklu wtryskarki podczas pracy seryjnej.
Z jakiego materiału powinna być wykonana forma?
Wybór zależy od planowanego nakładu wyrobów, ścieralności tworzywa oraz obecności agresywnych dodatków chemicznych. Wytwórca dobiera twardość stali do specyfiki polimeru, aby zachować żywotność gniazd przez zakładaną liczbę cykli bez przedwczesnych napraw.
Właściwy materiał na formy wtryskowe zapewnia odporność na tarcie, nacisk i korozję. Tworzywa zbrojone włóknem szklanym przyspieszają wycieranie krawędzi, wymuszając sięganie po stale ulepszane cieplnie. Z kolei przetwórstwo tworzyw wydzielających związki chloru wymaga bloków ze stali nierdzewnej.
| Rodzaj materiału | Twardość robocza | Główne przeznaczenie | Odporność na ścieranie |
| Stal wstępnie ulepszona | 28–34 HRC | Korpusy, formy małoseryjne | Średnia |
| Stal do ulepszania cieplnego | 48–54 HRC | Gniazda wielkoseryjne | Wysoka |
| Stal odporna na korozję | 46–52 HRC | Tworzywa korozyjne, optyka | Bardzo wysoka |
| Stopy aluminium | 120–150 HB | Narzędzia prototypowe | Niska |
Decyzja o doborze stali wynika z kalkulacji technicznej. Formy prototypowe można wykonać z aluminium, obniżając koszty obróbki. W seriach wielotysięcznych pozorne oszczędności na gatunku metalu prowadzą do szybkiego wyeksploatowania narzędzia i postojów na wtryskarni.
Atesty hutnicze na użyte płyty dają pewność braku wad w strukturze stali. Pory lub zanieczyszczenia w materiale potrafią ujawnić się dopiero podczas polerowania gniazd, co wymusza wykonanie wkładki na nowo. Rzetelny wykonawca przedstawia certyfikaty potwierdzające pochodzenie surowca.
Jak dopasować konstrukcję formy do detalu?
Dopasowanie polega na skompensowaniu skurczu przetwórczego polimeru, zachowaniu tolerancji wymiarowych oraz zaplanowaniu sprawnego usuwania wypraski z gniazda. Konstrukcja musi ściśle odpowiadać grubości ścianek, płynności tworzywa oraz wymogom stawianym powierzchni detalu.
Tworzywa krystaliczne, jak polipropylen lub poliamid, wykazują zauważalny skurcz wtórny. Formy wtryskowe do tworzyw sztucznych muszą ten skurcz kompensować odpowiednimi naddatkami w gnieździe. Pomyłki w obliczeniach prowadzą do niezgodności wymiarowej całej partii produktów.
Wymagania geometryczne wypraski
Podcięcia, boczne otwory lub gwinty w detalu wymuszają rozbudowę narzędzia o mechanizmy suwakowe bądź rdzenie skośne. Zgranie tych elementów decyduje o płynnej pracy bez zatarć. Wykonawca musi zadbać o właściwe spasowanie klinów blokujących oraz prowadnic suwaków.
Różnorodne formy do tworzyw sztucznych wymagają odmiennego wykończenia powierzchni gniazd. Detale techniczne wymagają zachowania wymiarów, natomiast elementy widoczne poddaje się teksturowaniu elektroerozyjnemu lub polerowaniu na wysoki połysk. Wykonawca powinien dysponować technologią pozwalającą uzyskać zadaną strukturę.
Co ustalić z wykonawcą przed podpisaniem umowy?
Przed rozpoczęciem zlecenia należy precyzyjnie określić warunki odbioru technicznego oraz liczbę testów wliczonych w cenę. Jasny podział obowiązków chroni obie strony przed nieporozumieniami dotyczącymi terminu oddania gotowego oprzyrządowania.
Podpisując zamówienie, warto sprecyzować następujące kwestie techniczne:
- przekazanie kompletnej dokumentacji 2D i 3D z prawami autorskimi;
- wykonanie prób technologicznych T0 oraz T1 na docelowym tworzywie;
- dostarczenie raportu pomiarowego wyprasek z serii próbnej;
- gwarancję na określoną liczbę cykli wtryskowych;
- procedurę wdrażania korekt po testach wymiarowych;
- wykaz znormalizowanych części zamiennych użytych w budowie formy.
Dostęp do pełnej dokumentacji technicznej pozwala na bieżący serwis narzędzia w dowolnym zakładzie. Zastosowanie znormalizowanych wypychaczy, tulei czy grzałek ułatwia późniejszą eksploatację, gdyż wymiana zużytego elementu nie wymaga dorabiania nietypowych części.
Próby technologiczne pozwalają ocenić stan wyprasek pod kątem śladów po wypychaczach, zapadów oraz powtarzalności wymiarowej. Pozytywny wynik pomiarów partii próbnej stanowi podstawę do podpisania protokołu odbioru oraz uruchomienia formy w cyklu produkcyjnym.
Dlaczego cena nie powinna być głównym kryterium?
Najniższy koszt wykonania narzędzia wiąże się z kompromisami materiałowymi, uproszczeniem układu chłodzenia lub rezygnacją z rzetelnych testów. Oszczędność na etapie zakupu formy przekłada się na wyższe koszty operacyjne podczas pracy na wtryskarni.
Prawidłowa produkcja form to proces wieloetapowy, w którym staranność wykonania każdego elementu rzutuje na tempo przetwórstwa. Tanie narzędzie ze słabym chłodzeniem wydłuża czas trwania cyklu o cenne sekundy. Przy dużych nakładach oznacza to wyższy pobór prądu oraz mniejszy wolumen wyrobów w ciągu zmiany roboczej.
Koszty awarii i eksploatacji
Tanie oprzyrządowanie częściej ulega uszkodzeniom. Użycie miękkiej stali skutkuje wybijaniem linii podziału, tworząc ostre zadziory na krawędziach detalu. Usunięcie takich wad wymaga demontażu narzędzia z maszyny, wysyłki do regeneracji oraz postoju całej linii montażowej.
Zamiast patrzeć jedynie na cenę w ofercie, warto zestawić zakres przewidzianych prac. Rzetelna wycena obejmuje analizy reologiczne, certyfikowane stale, testy formowania oraz pomiary laboratoryjne. Wycena o nieco wyższej kwocie początkowej w ogólnym rozrachunku okazuje się korzystniejsza dla zakładu.
Dostępność serwisu gwarancyjnego
Ruchome elementy narzędzia, takie jak sprężyny, uszczelnienia czy wypychacze, podlegają naturalnemu zużyciu w trakcie pracy. Serwis gwarancyjny oraz pogwarancyjny chroni przed wielotygodniowym przestojem w produkcji seryjnej.
Wykonawca działający na rynku krajowym zapewnia w tym zakresie przewagę logistyczną. Bezpośredni kontakt, brak barier językowych oraz krótki czas transportu narzędzia do narzędziowni pozwalają na szybkie wprowadzenie modyfikacji lub naprawę usterki.
Czynniki decydujące o udanej współpracy
Wybór partnera technicznego do budowy formy wtryskowej decyduje o powodzeniu wdrożenia przemysłowego. Należy ocenić zaplecze maszynowe, kompetencje projektowe oraz wdrożone procedury metrologiczne. Wykonawca powinien pełnić funkcję doradczą, wskazując słabe punkty konstrukcji jeszcze przed obróbką metalu.
Bezpiecznym rozwiązaniem jest powierzenie zlecenia jednemu podmiotowi, który poprowadzi projekt od modelu CAD, przez dobór stali, aż po testy na wtryskarce. Szukając solidnego partnera technologicznego do realizacji oprzyrządowania, warto opierać się na zaufanych producentach, którzy posiadają zaplecze maszynowe i doświadczenie we wdrażaniu wymagających projektów.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.