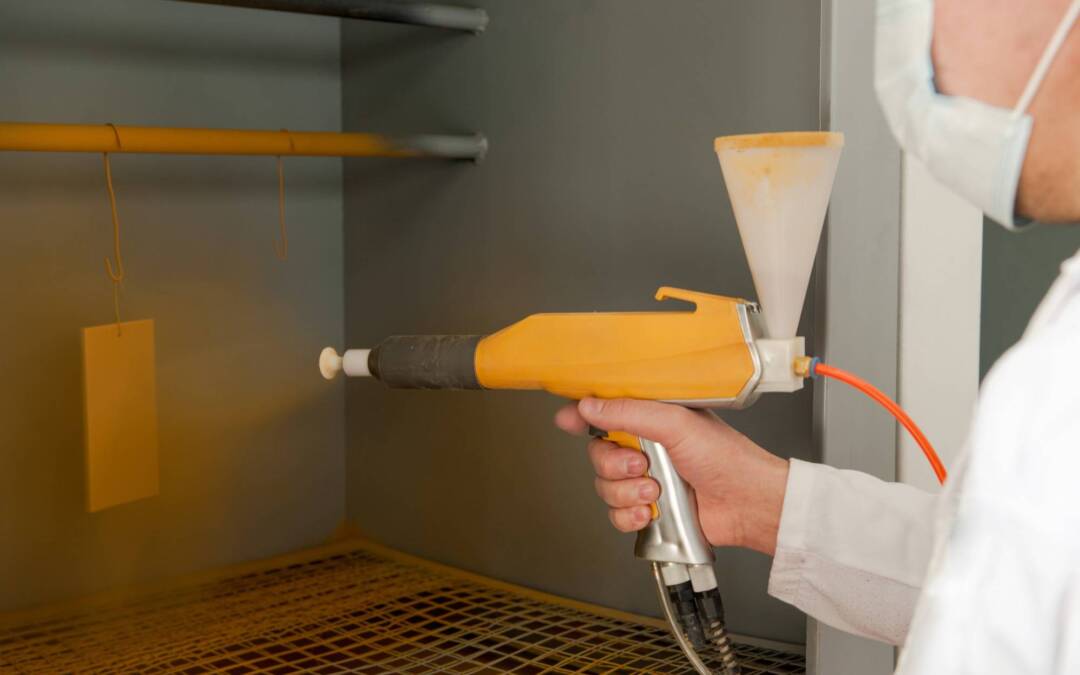
Piec do lakierni proszkowej zbudujesz skutecznie, jeśli zaprojektujesz izolowaną komorę z wymuszonym obiegiem powietrza, zapewnisz możliwie równomierny rozkład temperatury w całej objętości oraz realny pomiar temperatury detalu, bo to ona decyduje o starcie odliczania czasu wygrzewania. Typowe utwardzanie wymaga 160–200°C przez 5–25 minut, ale czas licz od momentu, gdy element osiągnie wymaganą temperaturę, a nie od nagrzania samego powietrza w piecu. Zaplanuj zabezpieczenia technologiczne, uwzględnij zagrożenia związane z pyłem proszkowym oraz wykonaj profil temperaturowy przed rutynową pracą. Różnice temperatur w komorze utrzymuj w granicach zalecanych dla równomiernego utwardzania.
Czym jest piec do lakierni proszkowej?
Piec do lakierni proszkowej to izolowana komora grzewcza przeznaczona do stopienia i utwardzenia farby proszkowej na przygotowanym detalu. W przypadku farb termoutwardzalnych proszek najpierw topi się, a następnie zachodzi reakcja chemiczna, która tworzy trwałą, usieciowaną powłokę. Parametry utwardzania producent odnosi zwykle do temperatury samego elementu, dlatego w projekcie i eksploatacji kluczowe jest kontrolowanie temperatury detalu, a nie wyłącznie powietrza w komorze.
Jakie typy pieców warto rozważyć?
Najczęściej stosuje się piece konwekcyjne, gazowe, elektryczne, na podczerwień oraz hybrydowe. W małych i średnich instalacjach praktyczny w budowie i kontroli jest piec konwekcyjny z obiegiem wymuszonym, który ułatwia osiągnięcie powtarzalnej temperatury w całej objętości roboczej. Wariant z promiennikami podczerwieni przyspiesza nagrzewanie powierzchni, a układy hybrydowe łączą szybkie nagrzanie z wyrównaniem temperatury przez konwekcję.
Jak zaplanować wymiary i parametry komory?
Wymiary wewnętrzne określ pod największy detal, przewidywaną masę wsadu oraz liczbę elementów w cyklu. Zachowaj odstęp między ścianami, kanałami nawiewnymi i elementami grzejnymi, aby utrzymać równomierny obieg powietrza. Nie dopuszczaj do zasłonięcia przepływu przez ułożenie detali zbyt gęsto.
Projektuj tak, aby różnice temperatur między górą i dołem komory nie przekraczały około 10–15°C, a między różnymi punktami nagrzanego detalu około 5–10°C. Taki poziom równomierności ogranicza ryzyko różnic w jakości utwardzenia i powłoki.
Jakie elementy konstrukcyjne są niezbędne?
- Izolowana komora robocza i stabilna konstrukcja nośna
- Drzwi z trwałym uszczelnieniem
- Źródło ciepła dopasowane do mocy i sposobu pracy
- Wentylator obiegowy, kanały nawiewne i powrotne
- Regulator temperatury i czujniki temperatury
- Niezależny termostat bezpieczeństwa
- Układ sterowania z kontrolą czasu i sygnalizacją awarii
- Wentylacja i odprowadzenie spalin, jeśli stosowany jest palnik gazowy
Do izolacji stosuj materiały przeznaczone do pracy w podwyższonej temperaturze, z metalową osłoną od strony komory. Wnętrze wykonaj z materiałów odpornych termicznie i łatwych do czyszczenia. Dobierz wentylator do temperatury, wydajności i geometrii komory, ponieważ sam element grzejny bez wymuszonego obiegu prowadzi do lokalnych przegrzań i nierównego utwardzania.
Komorę zaprojektuj możliwie szczelną, lecz bezpieczną. W piecu gazowym nie dopuszczaj przedostawania się spalin do przestrzeni roboczej i zapewnij ich prawidłowe odprowadzenie.
Jak ustawić i kontrolować parametry utwardzania?
Zakres typowych temperatur utwardzania wynosi 160–200°C, a czas to 5–25 minut, przy czym decyduje rodzaj farby oraz materiał detalu. Dla popularnych farb epoksydowo-poliestrowych często stosuje się około 180–200°C przez 10–20 minut, ale czas licz dopiero po osiągnięciu wymaganej temperatury przez element. Wskazania producentów farb odnoszą się zwykle do temperatury detalu, więc temperatura powietrza w piecu bywa ustawiana wyżej, aby element mógł dojść do zadanej wartości.
Kontroluj równomierność temperatury. Różnice poza zalecanym progiem generują ryzyko niedogrzania lub przegrzania fragmentów powłoki. Nadmierne przegrzanie albo zbyt długi czas wygrzewania skutkuje zmianą koloru, utratą połysku, żółknięciem, gazowaniem powłoki i niepotrzebnym zużyciem energii.
Przed startem pracy seryjnej wykonaj profil temperaturowy komory i detalu z użyciem kilku czujników w różnych miejscach. Profilowanie pozwala zweryfikować czas dojścia elementu do zadanej temperatury, ustalić rezerwę ustawień i potwierdzić jednorodność procesu.
Jak zaprojektować obieg powietrza w piecu?
Źródło ciepła powinno przekazywać energię do strumienia powietrza, a wentylator wymuszać jego równomierny przepływ przez całą komorę. Kanały nawiewne i powrotne rozmieść tak, aby ograniczyć martwe strefy i uniknąć miejscowego przegrzewania. Zbyt mały przepływ powietrza zwiększa nierównomierność temperaturową, a nadmiernie duży podnosi straty ciepła i może pogorszyć stabilność. Kryterium weryfikacji jest uzyskana równomierność według tolerancji temperaturowych wymaganych przy utwardzaniu.
W rozwiązaniach gazowych spaliny powinny być odseparowane od powietrza technologicznego albo bezpiecznie odprowadzane zgodnie z projektem, bez kontaktu ze strefą roboczą.
Jaki dobór źródła ciepła będzie optymalny?
- Grzałki elektryczne ułatwiają automatyzację, nie generują spalin w komorze i zapewniają precyzyjną regulację.
- Palnik gazowy bywa korzystny przy większych komorach i intensywnej pracy, lecz wymaga kompletnej automatyki palnikowej, kontroli płomienia oraz właściwego odprowadzania spalin.
- Promienniki podczerwieni umożliwiają szybkie nagrzewanie powierzchni i strefowanie, ale ich skuteczność zależy od geometrii i właściwości optycznych powłoki.
- Układy hybrydowe łączą szybkie nagrzewanie promieniowaniem z wyrównywaniem temperatury przez konwekcję.
Jak zadbać o bezpieczeństwo pracy i zgodność?
Pył farby proszkowej może tworzyć atmosferę o podwyższonym ryzyku pożaru lub wybuchu, dlatego ograniczaj jego emisję, zapewnij właściwą wentylację i regularnie usuwaj osady. Zalecane jest stosowanie odpowiednio zaprojektowanych systemów odpylania, ograniczanie pyłu w zamkniętych urządzeniach oraz systematyczne czyszczenie powierzchni.
Zastosuj niezależny ogranicznik temperatury, który odłączy grzanie w razie awarii regulatora głównego. Układ powinien uniemożliwiać pracę grzałek lub palnika bez działającego wentylatora, a w instalacji gazowej wymagana jest kontrola płomienia, ciągu i właściwe zawory odcinające. Elementy elektryczne dobierz do mocy urządzenia i zapewnij prawidłowe uziemienie. Przewiduj bezpieczny rozruch i wyłączenie oraz dostęp serwisowy do grzałek, wentylatora, czujników i filtrów.
Zgodność budowy i użytkowania zweryfikuj z aktualnymi przepisami krajowymi, wymaganiami dla maszyn, instalacji elektrycznych i gazowych, ochrony przeciwpożarowej oraz tam, gdzie ma zastosowanie, z oceną zagrożenia wybuchem. Nie opieraj się wyłącznie na temperaturze zadanej na regulatorze. Weryfikuj rzeczywistą temperaturę detalu w całej objętości komory, bo to ona determinuje prawidłowe utwardzenie i dobór czasu. Nadmierne przegrzanie zwiększa ryzyko degradacji powłoki i niepotrzebnych strat energii.
Na czym polega uruchomienie i walidacja pieca?
Uruchomienie rozpocznij od profilowania komory i detalu z użyciem wielu czujników. Określ czas dojścia do temperatury utwardzania, sprawdź jednorodność w punktach charakterystycznych oraz zweryfikuj, czy różnice mieszczą się w wymaganych tolerancjach procesowych. Na tej podstawie ustaw docelowe parametry regulatora i czas procesu liczony od osiągnięcia wymaganej temperatury przez element.
Ile energii i czasu potrzebuje piec do utwardzania?
Czas technologiczny utwardzania zwykle mieści się w przedziale 5–25 minut, a temperatura w zakresie 160–200°C. Wpływa na to rodzaj farby, masa i grubość detalu oraz oczekiwana wydajność linii. Dobra izolacja ogranicza straty ciepła, stabilizuje temperaturę i skraca czas nagrzewania, a odpowiednio dobrany przepływ powietrza sprzyja równomierności w wymaganych widełkach. Unikaj nadmiernego wygrzewania, ponieważ powoduje degradację właściwości powłoki i nieuzasadnione zużycie energii.
Dlaczego równomierne ogrzewanie komory ma kluczowe znaczenie?
Jednorodny rozkład temperatury redukuje ryzyko niedogrzania i przegrzania poszczególnych stref detalu. Zalecane różnice nie większe niż około 10–15°C w komorze i 5–10°C na samym detalu ułatwiają uzyskanie powtarzalnej jakości utwardzenia i stabilnego połysku, koloru oraz przyczepności. W praktyce to także bezpośredni wpływ na czas cyklu, zużycie energii i kontrolę ryzyka wad opisanych dla przegrzania.
Podsumowanie. Skonstruowanie trwałego i bezpiecznego pieca wymaga połączenia stabilnej mechaniki komory, właściwego obiegu powietrza, skutecznej izolacji, precyzyjnego pomiaru temperatury detalu, automatyki z niezależnymi zabezpieczeniami oraz procedur utrzymujących czystość i ograniczających ryzyko pożaru i wybuchu pyłów. Parametry utwardzania opieraj na danych producenta farby i realnym profilu temperaturowym, a czas licz zawsze od momentu osiągnięcia wymaganej temperatury przez element.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.