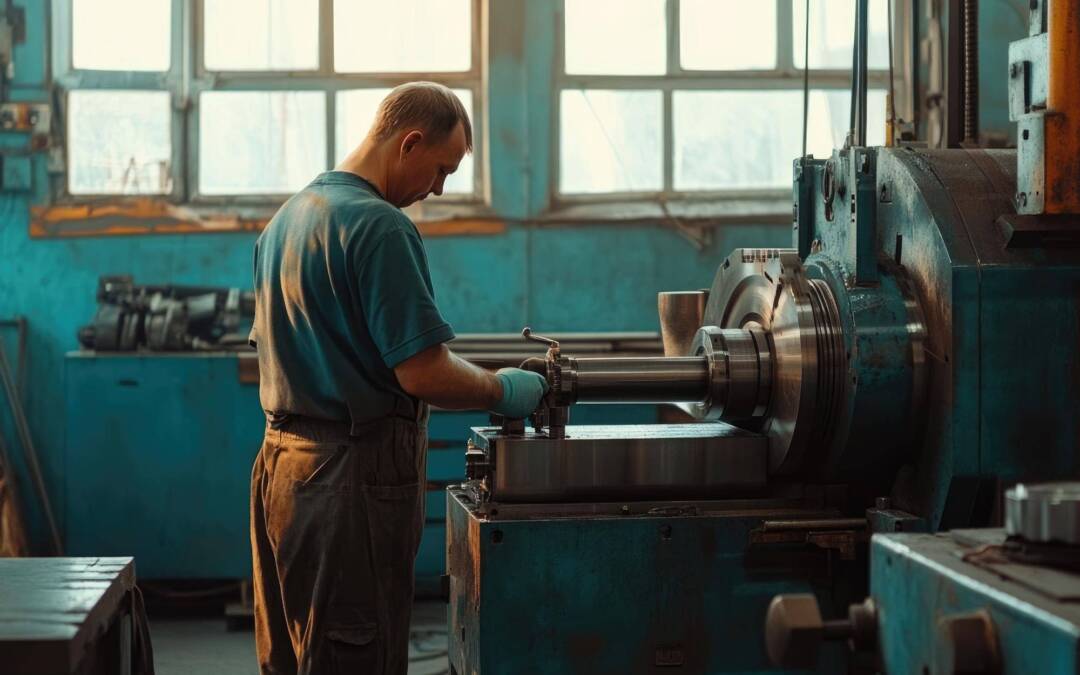
Tokarka działa przez obrót obrabianego przedmiotu wokół własnej osi i jednoczesny ruch narzędzia, które usuwa warstwę materiału w postaci wióra, co pozwala kształtować powierzchnie walcowe, stożkowe, gwinty oraz profile złożone. W obróbce dominują metale, ale obrabiarka skutecznie pracuje także z tworzywami sztucznymi, drewnem i kompozytami, co znacząco poszerza zakres zastosowań w przemyśle wytwórczym. Klucz do jakości i wydajności stanowią poprawnie dobrane parametry, takie jak prędkość skrawania, posuw i głębokość skrawania oraz stabilne zamocowanie i chłodzenie.
Jak działa tokarka?
W toczeniu ruch główny realizuje obrabiany przedmiot, który obraca się we wrzecionie, a narzędzie wykonuje ruch posuwowy wzdłużny, poprzeczny lub pod określonym kątem, dzięki czemu materiał jest oddzielany i przyjmuje wymagany kształt obrotowy. Sprawność procesu wyznaczają skorelowane ze sobą parametry obróbki oraz stabilne prowadzenie suportu po prowadnicach, co minimalizuje drgania i poprawia odwzorowanie geometrii.
Ruch obrotowy zapewnia wrzeciono napędzane układem napędowym, a ruchy narzędzia inicjuje suport i mechanizmy posuwowe, które mogą być sprzężone ze śrubą pociągową lub wałkiem posuwowym w zależności od operacji. Chłodzenie i smarowanie ogranicza temperaturę i zużycie ostrza, a skuteczne odprowadzanie wiórów utrzymuje bezpieczne, stabilne warunki skrawania.
Jakie są kluczowe elementy tokarki i ich funkcje?
Podstawę stanowi łoże z precyzyjnymi prowadnicami, które utrzymuje współosiowość i sztywność układu podczas obróbki. Wrzeciennik mieści wrzeciono i napęd, a jego regulacja prędkości pozwala dobrać warunki do średnicy i materiału detalu.
Uchwyt tokarski mocuje detal i przenosi moment obrotowy, natomiast konik podpiera długie elementy lub utrzymuje narzędzia w osi, co ogranicza ugięcia. Suport prowadzi narzędzie, a jego moduły wzdłużny i poprzeczny wraz z imakiem odpowiadają za kierunek i wielkość posuwu. Śruba pociągowa służy przede wszystkim do nacinania gwintów, a wałek posuwowy do typowych przejść toczenia.
W układzie pomocniczym istotne są system chłodzenia, przyrządy mocujące oraz mechanizmy odprowadzania wiórów. W wersjach sterowanych numerycznie sterowanie CNC koordynuje ruchy osi, pracę wrzeciona i przebieg programu, zapewniając powtarzalność operacji.
Jakie operacje wykonuje tokarka?
Zakres obejmuje toczenie zewnętrzne i wewnętrzne, planowanie czoła, wytaczanie otworów, wiercenie i rozwiercanie, nacinanie gwintów, toczenie stożków, rowkowanie, przecinanie oraz kształtowanie powierzchni profilowanych, co umożliwia wytwarzanie zróżnicowanych geometrii obrotowych z odpowiednią dokładnością i chropowatością.
W zależności od celu procesu stosuje się obróbkę zgrubną w celu szybkiego usuwania naddatku oraz obróbkę wykańczającą w celu osiągnięcia wymaganej dokładności wymiarowej i jakości powierzchni, z dopasowaniem parametrów skrawania do materiału i oczekiwanego rezultatu.
Jak dobiera się parametry skrawania w toczeniu?
Prędkość skrawania to prędkość obwodowa powierzchni detalu względem ostrza i wyznacza się ją ze wzoru Vc = π D n / 1000, gdzie Vc podaje się w m na minutę, D to średnica detalu w milimetrach, a n to prędkość obrotowa wrzeciona w obrotach na minutę. Zależność ta łączy średnicę z obrotami, przez co zmiana jednego parametru wymaga dostosowania drugiego dla zachowania docelowej wartości Vc.
Posuw to droga narzędzia przypadająca na jeden obrót przedmiotu, wyrażana w milimetrach na obrót, a jego dobór wpływa na wydajność, siły skrawania i chropowatość powierzchni. Głębokość skrawania określa grubość usuwanej warstwy mierzona prostopadle do kierunku skrawania i bezpośrednio wpływa na efektywność objętościowego usuwania materiału oraz wymagania dotyczące sztywności układu.
W toczeniu gwintów posuw musi być precyzyjnie zsynchronizowany ze skokiem gwintu, co zapewnia śruba pociągowa oraz odpowiednie przełożenia lub cykle sterowania numerycznego.
Jak przebiega proces obróbki na tokarce krok po kroku?
Przygotowanie obejmuje docięcie materiału do długości, oczyszczenie powierzchni mocowania oraz sztywne zamocowanie w uchwycie, tulei zaciskowej, między kłami lub w przyrządzie specjalnym tak, aby przenieść moment obrotowy bez poślizgu i ograniczyć bicie. Ustalony detal powinien być podparty i wyrównany względem osi wrzeciona dla uzyskania geometrycznej zgodności.
Ustawienie narzędzia wymaga doprowadzenia ostrza do wysokości osi detalu i doboru jego geometrii do materiału oraz planowanej operacji, a następnie weryfikacji zakresów ruchu i sztywności całego toru kinematycznego.
Dobór parametrów obejmuje wyznaczenie prędkości obrotowej na podstawie założonej prędkości skrawania i średnicy, określenie posuwu zgodnie z wymaganiami wydajności i jakości powierzchni oraz ustalenie głębokości skrawania adekwatnej do naddatku i możliwości układu.
Podczas skrawania obracający się detal przemieszcza się względem krawędzi skrawającej, a w toczeniu wzdłużnym narzędzie porusza się równolegle do osi przedmiotu, natomiast w toczeniu poprzecznym do osi, co umożliwia też planowanie czoła. Chłodziwo kierowane do strefy skrawania stabilizuje termikę i wspiera trwałość ostrza, a system odprowadzania wiórów utrzymuje czystość strefy pracy.
Wykańczanie usuwa pozostawiony naddatek cienką warstwą dla uzyskania tolerancji i chropowatości, a wynik kontroli potwierdza się przyrządami pomiarowymi, w tym suwmiarką, mikrometrem, średnicówką, czujnikiem zegarowym oraz współrzędnościową maszyną pomiarową.
Jakie są zastosowania tokarek w obróbce metali?
Tokarki wykorzystuje się do wytwarzania i regeneracji części o kształtach obrotowych w wielu gałęziach przemysłu, w tym w produkcji elementów samochodowych, wałów, tulei, osi, sworzni i pierścieni, a także komponentów hydraulicznych, części lotniczych oraz różnorodnych podzespołów maszyn. Zastosowania obejmują zarówno zadania zgrubne usprawniające usuwanie naddatku, jak i zadania wykańczające zapewniające precyzję i odpowiednią jakość powierzchni.
Możliwości obróbcze dotyczą w pierwszej kolejności przedmiotów o kształtach obrotowych, a elastyczność technologiczna wynika z palety operacji tokarskich i dostępnych metod zamocowania oraz narzędzi.
Czym różni się tokarka konwencjonalna od CNC i czym jest obrabiarka wielozadaniowa?
Tokarki konwencjonalne są obsługiwane ręcznie przez operatora, który steruje posuwami i prędkością obrotową, natomiast tokarka CNC realizuje zaprogramowane ruchy osi, pracę wrzeciona, posuw i kolejność operacji zgodnie z kodem numerycznym, co zwiększa powtarzalność i ułatwia wykonywanie złożonych profili. W sterowaniu numerycznym integruje się zarządzanie narzędziami, korekcje i cykle obróbkowe, co wspiera stabilność jakości w produkcji seryjnej.
Obrabiarki wielozadaniowe łączą toczenie, frezowanie, wiercenie i gwintowanie w jednym zamocowaniu, ograniczając przezbrojenia i kumulację błędów przy wielokrotnym mocowaniu, co poprawia efektywność przepływu w wytwarzaniu złożonych części.
Jakie zależności wpływają na jakość i wydajność toczenia?
Zwiększenie prędkości skrawania podnosi wydajność objętościową, lecz przyspiesza zużycie ostrza i wzrost temperatury, dlatego konieczne jest równoważenie wartości Vc z trwałością narzędzia i możliwościami chłodzenia. Wzrost posuwu skraca czas obróbki, ale może pogorszyć chropowatość i zwiększyć siły skrawania, co wymaga analizy sztywności układu i stabilności mocowania.
Większa głębokość skrawania zwiększa tempo usuwania materiału, jednak stawia wyższe wymagania łożu, wrzecionu, uchwytowi i oprawce narzędzia pod kątem ugięć i drgań. Przy stałej prędkości obrotowej zmniejszenie średnicy detalu obniża prędkość skrawania, co wymaga korekty n lub dostosowania warunków chłodzenia i strategii posuwu.
Długie i smukłe elementy wymagają podparcia konikiem lub lunetą, aby ograniczyć ugięcia i poprawić jakość geometryczną, natomiast przy gwintowaniu posuw musi być zsynchronizowany ze skokiem gwintu dla zachowania profilu i zarysu. Dobór materiału narzędzia do materiału obrabianego oraz założonych parametrów i trwałości decyduje o stabilności procesu i osiąganej chropowatości.
Jakie trendy kształtują rozwój tokarek?
Najważniejsze kierunki obejmują automatyzację z robotyzacją załadunku i rozładunku, monitoring procesu w czasie rzeczywistym, integrację z systemami zarządzania produkcją oraz wykorzystanie analityki predykcyjnej do planowania utrzymania i stabilizacji jakości, co wzmacnia produktywność i przewidywalność procesu. W połączeniu ze sterowaniem CNC takie podejście zwiększa powtarzalność i ułatwia realizację złożonych trajektorii skrawania bez obniżenia jakości.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.