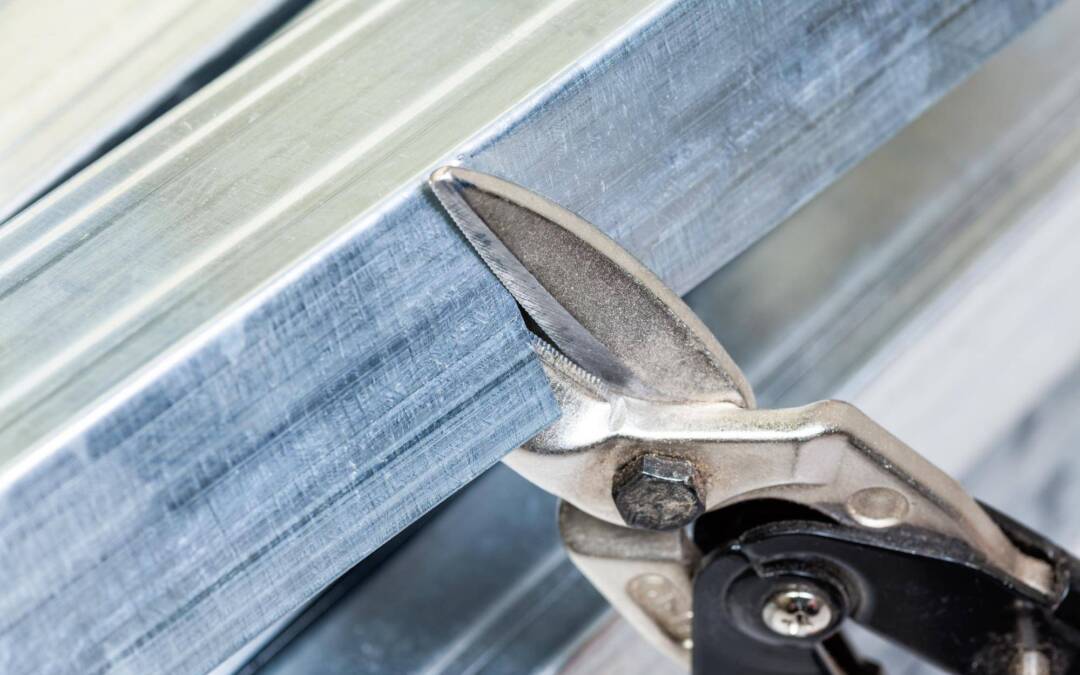
Najkrócej: aby ciąć blachę aluminiową i zachować jej jakość, dobierz proces do grubości, stopu, wymaganej dokładności i tolerancji cieplnej detalu. Do prostych, cienkich arkuszy wybierz gilotynę lub piłę tarczową, do szybkich kształtów 2D laser światłowodowy z azotem, do elementów wrażliwych na ciepło waterjet, a do grubszego materiału przy mniejszych wymaganiach jakościowych plazmę.
Jak dobrać metodę do grubości, stopu i jakości krawędzi?
Wybór technologii zależy przede wszystkim od grubości i rodzaju stopu, poziomu dokładności, oczekiwanej jakości krawędzi, geometrii konturu oraz wrażliwości materiału na oddziaływanie cieplne. Te kryteria determinują nie tylko metodę, ale i parametry procesu oraz dobór mediów technologicznych.
Metody termiczne jak laser i plazma mogą tworzyć strefę wpływu ciepła HAZ, lokalne przebarwienia, nadtopienia i żużel, co przy cienkich detalach lub elementach precyzyjnych bywa krytyczne. Jakość termicznego cięcia klasyfikuje norma ISO 9013:2017, obejmująca prostopadłość, profil powierzchni i tolerancje wymiarowe, dlatego wymagania jakościowe warto odnosić do jej klas.
Gdy materiału nie wolno podgrzewać lub wymagane są minimalne zmiany strukturalne, preferowane jest cięcie wodą, które nie wytwarza klasycznej strefy wpływu ciepła. Przy grubszych płytach i mniejszym nacisku na najwyższą jakość krawędzi wydajną alternatywą pozostaje plazma.
Czym ciąć cienkie arkusze i proste odcinki?
Do prostych cięć w cienkich arkuszach sprawdza się gilotyna lub nożyce mechaniczne. O jakości decydują ostrość noży, prawidłowy luz między ostrzami, stabilne podparcie oraz utrzymanie geometrii narzędzi, co ogranicza zadzior i odkształcenie krawędzi.
Przy prostych odcinkach i profilach skuteczna jest piła tarczowa przeznaczona do metali nieżelaznych. Dla aluminium zalecana jest geometria zębów TCG Triple Chip Grind, która ogranicza zadziory i zmniejsza tendencję do przywierania aluminium do ostrza. Wpływ na wynik mają liczba zębów, kąt natarcia, prędkość obrotowa, stabilny posuw, skuteczne odprowadzanie wiórów oraz smarowanie. Tępe ostrze i zbyt szybki posuw podnoszą ryzyko przegrzewania, wyrywania krawędzi oraz powstawania nalepów.
Czym ciąć skomplikowane kształty 2D z wysoką produktywnością?
Laser światłowodowy zapewnia dużą prędkość i dokładność w cienkich i średnio grubych blachach, szczególnie przy złożonych konturach. Jakość detalu zależy od mocy i jakości wiązki, średnicy dyszy, położenia ogniska, prędkości posuwu, a także ciśnienia i czystości gazu pomocniczego. Nieprawidłowe ustawienia skutkują skosami, nadtopieniami i nierówną strukturą krawędzi.
W aluminium powszechnie stosuje się azot jako gaz pomocniczy, który wydmuchuje ciekły materiał ze szczeliny cięcia i ogranicza utlenianie krawędzi. Argon wybiera się tam, gdzie wymagana jest bardzo wysoka jakość powierzchni, jednak jest zwykle droższy. Dla blach 1–3 mm branżowe zakresy mocy wynoszą około 2–4 kW, a powyżej 10 mm typowo ponad 8–12 kW, z zastrzeżeniem doboru do konkretnego stopu i geometrii.
Kiedy lepszy będzie waterjet?
Cięcie strumieniem wody ze ścierniwem jest procesem zimnym i nie powoduje istotnego nagrzewania materiału. Ogranicza to ryzyko odkształceń oraz zmian właściwości i struktury stopu. Metoda sprawdza się przy grubych płytach oraz częściach, których nie wolno poddawać wpływowi ciepła. Należy uwzględnić naturalny skos krawędzi rosnący wraz z prędkością posuwu i grubością materiału oraz specyfikę stanowiska obejmującą hałas i zużycie ścierniwa.
Kiedy użyć plazmy?
Plazma jest bardzo szybka w grubszym aluminium i pozwala utrzymać korzystny koszt jednostkowy, jeśli akceptowalna jest gorsza jakość krawędzi. W porównaniu z laserem lub waterjetem krawędzie są zwykle bardziej chropowate i mają większy zadzior, pojawia się również strefa wpływu ciepła i żużel, co może wymagać intensywniejszego wykańczania. Parametry jakości i prostopadłość w cięciu plazmowym są objęte klasyfikacją ISO 9013 jako proces termiczny.
Jak ocenić jakość krawędzi po cięciu?
Ocenę jakości prowadzi się przez analizę prostopadłości krawędzi, chropowatości, wielkości zadziorów, obecności nadtopień i żużla, szerokości strefy wpływu ciepła oraz dokładności wymiarowej. Dla procesów termicznych stosuje się odniesienie do ISO 9013:2017, które porządkuje wymagania i ułatwia porównanie metod w kontekście tolerancji i profilu powierzchni.
W dalszych operacjach znaczenie ma również czystość i stan krawędzi. Przy przygotowaniu do spawania należy ograniczyć tlenki, zadziory i zanieczyszczenia, a po cięciu dokładnie oczyścić powierzchnię zgodnie z wymaganiami procesu łączenia, ponieważ niekontrolowane pozostałości obniżają jakość złącza.
Jak przygotować materiał i stanowisko, aby naprawdę zachować jej jakość?
Aby zachować jej jakość, arkusz powinien być stabilnie podparty i zabezpieczony przed zarysowaniem. W praktyce kluczowe jest czyste podłoże, stosowanie podkładek, właściwe chwytanie oraz usuwanie wiórów między materiałem a podporą. Aluminium charakteryzuje się wysoką przewodnością cieplną i niską temperaturą topnienia, co sprzyja szybkiemu odprowadzaniu ciepła, ale zwiększa ryzyko nadtopień i przywierania do narzędzia. Odpowiedni dobór parametrów oraz ostrych narzędzi ogranicza te zjawiska.
W cięciu mechanicznym najważniejsze są ostre narzędzia, właściwa geometria zębów, kontrola posuwu i minimalizacja tarcia. Geometria TCG, prawidłowa liczba zębów oraz kąt natarcia ograniczają wyrywanie i poprawiają estetykę cięcia. Zbyt duży posuw zwiększa zadziory i przegrzewanie, a tępe ostrze podnosi siły skrawania i ryzyko odkształceń arkusza.
W cięciu laserowym jakość stabilizuje kontrola ogniska, wysokości i geometrii dyszy oraz przepływu i czystości gazu pomocniczego. Nieprawidłowe ustawienie skutkuje skosami i nierównościami krawędzi, a nadmierna koncentracja energii poszerza HAZ. Zastosowanie azotu lub argonu dobiera się do wymagań powierzchni i kosztu mediów.
W waterjecie należy uwzględnić skos krawędzi i odpowiednio dobrać prędkość dla zakładanej dokładności oraz jakości profilów. Ponieważ proces nie wprowadza istotnego ciepła, łatwiej utrzymać wymiary i właściwości mechaniczne elementów wrażliwych na temperaturę.
Jak zaplanować wykończenie i dokumentację techniczną?
Po cięciu często konieczne są operacje gratowania, szlifowania, szczotkowania, mycia i odtłuszczania oraz zabezpieczenia krawędzi przed utlenianiem. W dokumentacji należy określać nie tylko wymiary, ale i wymaganą chropowatość, dopuszczalną wysokość zadzioru, tolerancję kąta i prostopadłości, a przy procesach termicznych także akceptowalną szerokość HAZ. Ułatwia to jednoznaczną kontrolę jakości i porównanie z klasami ISO 9013.
Warto wykonać próbę na odpadowym fragmencie tego samego stopu i grubości, co ogranicza ryzyko odrzutów przy pierwszej serii. Należy też rozróżniać aluminium surowe, anodowane, lakierowane i powlekane oraz dobrać stronę cięcia i dodatkowe zabezpieczenia powierzchni zgodnie z wymaganiami wyrobu końcowego.
Która metoda zapewni najkorzystniejszy kompromis jakości, kosztu i czasu?
- Do prostych cięć cienkich arkuszy wybierz gilotynę lub nożyce mechaniczne z dbałością o ostrość i luz narzędzi.
- Do prostych odcinków i profili stosuj piłę tarczową do aluminium z geometrią TCG oraz poprawnie dobranymi parametrami posuwu i obrotów.
- Do szybkiego wycinania złożonych kształtów 2D użyj lasera światłowodowego i kontroluj ognisko, dyszę oraz gaz, preferencyjnie azot lub w wymaganiach premium argon.
- Gdy nie wolno podnosić temperatury detalu albo przy grubych płytach użyj waterjet, akceptując mniejszą prędkość i naturalny skos krawędzi.
- Gdy kluczowa jest szybkość w grubym materiale, a jakość krawędzi może być niższa, sięgnij po plazmę, licząc się z HAZ i żużlem oraz dodatkowymi operacjami wykańczającymi.
Jak uniknąć najczęstszych błędów jakościowych?
- Unikaj zbyt szybkiego posuwu w piłowaniu, który nasila zadziory, wyrywanie i przegrzewanie oraz sprzyja nalepom aluminiowym. Kontroluj ostrość i geometrię tarczy TCG.
- W laserze utrzymuj właściwe położenie ogniska i dobór dyszy oraz przepływu gazu. Niedokładna regulacja powoduje skosy, nadtopienia i nierówną krawędź.
- W waterjecie uwzględniaj skos krawędzi i koryguj prędkość dla wymaganej tolerancji, szczególnie w grubym materiale.
- W plazmie wpisz do planu dodatkowe gratowanie i oczyszczanie krawędzi z żużla oraz monitoruj wpływ ciepła na tolerancje wymiarowe.
- Zawsze chroń powierzchnię arkusza przed zarysowaniem, zapewnij stabilne podparcie i usuwaj wióry z obszaru podparcia, co wspiera utrzymanie jakości wymiarowej i wizualnej.
Podsumowując, aby skutecznie ciąć blachę aluminiową i realnie zachować jej jakość, dopasuj metodę do grubości i wrażliwości stopu, kontroluj kluczowe parametry procesu, stosuj właściwe narzędzia i media, a wymagania jakościowe opisuj w dokumentacji z odniesieniem do ISO 9013 tam, gdzie to zasadne.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.