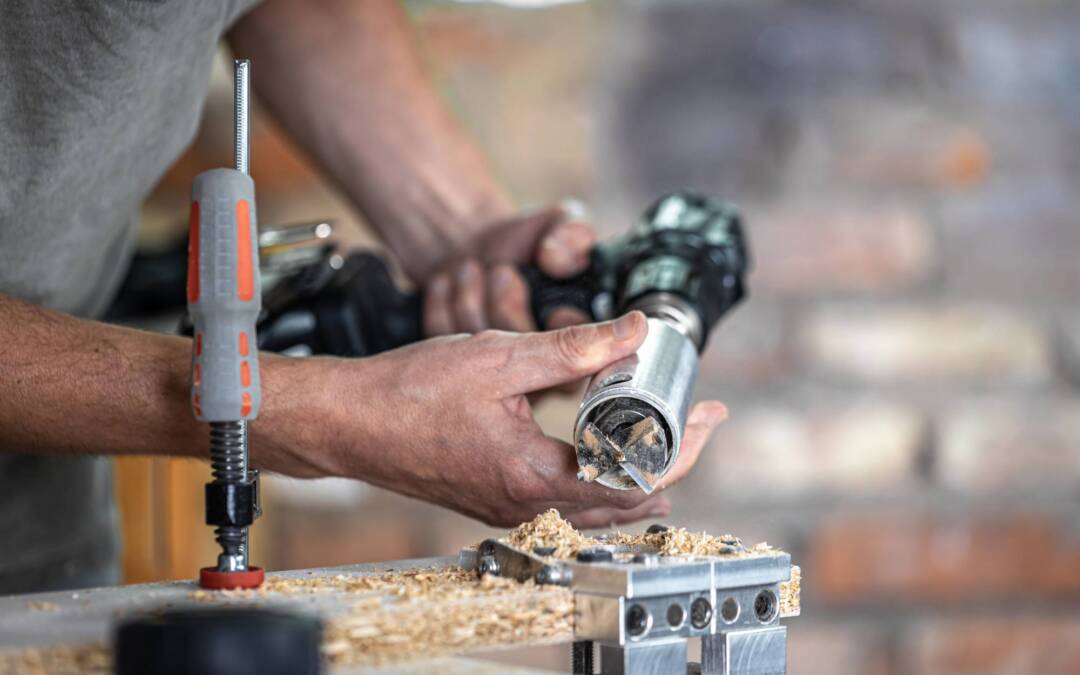
Do metalu: bez udaru. To podstawowa zasada, która od razu rozstrzyga dylemat wiercenie w metalu z udarem czy bez. W metalu należy wiercić w trybie obrotowym, z kontrolowanymi obrotami, stałym posuwem i chłodzeniem. Udar pozostaw do materiałów kruchych mineralnych. Poniżej znajdziesz komplet wytycznych, które pozwolą wiercić czysto, szybko i bez ryzyka uszkodzeń.
Która metoda do metalu jest właściwa?
W metalu zawsze wybieraj wiercenie w metalu bez udaru. W trybie obrotowym krawędzie tnące skrawają materiał, a wióry są transportowane rowkami spiralnymi na zewnątrz. Ten mechanizm zapewnia gładkie ścianki otworu, mniejsze obciążenie narzędzia oraz przewidywalne efekty.
Wiercenie w metalu z udarem nie poprawia procesu skrawania. Metal nie kruszy się jak beton lub cegła, dlatego uderzenia osiowe jedynie destabilizują narzędzie i pogarszają jakość otworu.
Czym różni się wiercenie bez udaru od wiercenia z udarem?
Tryb bez udaru to czyste skrawanie obrotowe. Wiertło odcina wióry dwoma głównymi krawędziami, a rowki śrubowe wynoszą urobek. Ciepło powstaje przy skrawaniu oraz tarciu między wiertłem, wiórami i ścianką otworu.
Tryb z udarem łączy obrót z uderzeniami osiowymi i jest przeznaczony do materiałów kruchych mineralnych. W betonie, cegle, kamieniu i murze udar kruszy strukturę, a obrót usuwa pokruszony urobek. W metalu ten mechanizm nie działa korzystnie.
Dlaczego udar w metalu szkodzi?
Udar powoduje wyszczerbianie krawędzi wiertła, powstawanie nierównego otworu, zakleszczanie narzędzia oraz ryzyko uszkodzenia obrabianego elementu. W cienkiej blasze prowadzi do deformacji i wyrywania materiału. Dodatkowe uderzenia zwiększają obciążenia osiowe bez korzyści dla procesu skrawania.
Jak dobrać wiertło do metalu?
Podstawowym wyborem są wiertła HSS. Sprawdzają się w stali konstrukcyjnej i wielu metalach dzięki utrzymaniu twardości w podwyższonej temperaturze. Dostępne odmiany obejmują HSS-R, HSS-G oraz HSS-Co. Wersje kobaltowe HSS-Co są przeznaczone do trudniejszych gatunków stali w tym nierdzewnej, gdzie wymagana jest większa odporność na temperaturę i zużycie.
Wiertła HSS-G są szlifowane, zapewniają lepszą dokładność i czystszy otwór. Wiertła z węglika spiekanego oferują bardzo wysoką twardość i wyższe zalecane prędkości skrawania, ale są kruche i wymagają wyjątkowo sztywnej maszyny oraz stabilnego mocowania.
Wiertło powinno być ostre. Tępe narzędzie podnosi tarcie, zwiększa temperaturę i obciążenie wiertarki, co przyspiesza zużycie oraz ryzyko złamania. Popularny kąt wierzchołkowy około 118 stopni sprawdza się w zastosowaniach ogólnych, a geometrie dedykowane stali nierdzewnej pomagają ograniczać przegrzewanie i zużycie.
Jak ustawić obroty i posuw?
Im większa średnica wiertła, tym niższe powinny być obroty. Im twardszy materiał, tym z reguły niższa prędkość skrawania i większe znaczenie chłodzenia. Obroty obliczysz ze wzoru n = (1000 × v_c) ÷ (π × d), gdzie n to obr./min, v_c prędkość skrawania w m/min, a d średnica wiertła w mm.
- Stal konstrukcyjna HSS: około 20–30 m/min.
- Stal nierdzewna HSS: około 8–15 m/min z efektywnym chłodzeniem.
- Aluminium HSS: około 40–80 m/min zależnie od stopu, geometrii i warunków.
- Węglik spiekany: około 80–140 m/min przy sztywnym układzie.
Wartości orientacyjne obrotów dla stali konstrukcyjnej z wiertłem HSS obejmują około 1300–1600 obr./min dla średnicy 6 mm oraz około 650–800 obr./min dla średnicy 12 mm. Dla stali C45 przy średnicy 6 mm około 1000–1300 obr./min, a przy 12 mm około 500–650 obr./min. Dla średnich średnic w praktyce warsztatowej zakres około 150–1000 obr./min bywa stosowany, lecz właściwe ustawienie zależy od średnicy, materiału i rodzaju wiertła. Dla średnicy 6 mm i v_c równej 25 m/min otrzymuje się około 1326 obr./min. Dla średnicy 12 mm i stali konstrukcyjnej przy 25–30 m/min mieści się to w granicach około 650–800 obr./min.
Posuw powinien być stały. Zbyt mały powoduje pocieranie zamiast skrawania, które podnosi temperaturę i utwardza powierzchnię szczególnie w stali nierdzewnej. Zbyt duży przeciąża wiertło i sprzyja jego złamaniu. Duże otwory wykonuj stopniowo z pilotowaniem lub zastosuj wiertło stopniowe, by ograniczyć obciążenie i poprawić prowadzenie.
Jak kontrolować temperaturę i usuwać wióry?
Ciepło powstaje głównie w wyniku skrawania oraz tarcia wiertła z wiórami i ścianką otworu. Nadmierna temperatura prowadzi do utraty twardości HSS, stępienia, przebarwienia narzędzia, powiększenia średnicy otworu oraz ryzyka złamania wiertła. Chłodziwo ogranicza tarcie i odbiera ciepło ze strefy skrawania.
Podczas pracy ręcznej nanieś olej do skrawania lub emulsję i rób krótkie przerwy na ewakuację wiórów. Skutecznie działa cykliczne wycofywanie wiertła w celu przerwania kontaktu, opuszczenia wiórów i ponownego wejścia w gniazdo. W stali nierdzewnej szczególnie dbaj o niską prędkość skrawania, ostre wiertło i obfite chłodzenie, aby nie doprowadzić do umocnienia zgniotowego.
Jak przygotować i zamocować element?
Przed wierceniem wykonaj punktowanie. Niewielkie zagłębienie ogranicza uciekanie wiertła po powierzchni i poprawia centrowanie. Wiertarka powinna pracować prostopadle do powierzchni, a dla większych średnic korzystne jest użycie wiertarki stołowej, która zapewnia sztywność i powtarzalność.
Obrabiany element unieruchom w imadle lub zaciskami. Trzymanie materiału ręką grozi jego obróceniem, złamaniem wiertła oraz urazem. Cienką blachę podeprzyj lub sztywno zamocuj, aby ograniczyć wyginanie i deformacje. Uchwyt wiertarki powinien pewnie trzymać trzpień wiertła w wersji samozaciskowej lub kluczykowej.
Gdzie włączyć udar, a gdzie go wyłączyć?
Udar włącz w betonie i cegle. W materiałach mineralnych kruszy on strukturę, a obrót usuwa urobek. W drewnie i tworzywach pracuj bez udaru, aby nie rozrywać materiału i nie pogarszać jakości otworu. W metalu obowiązuje wyłącznie tryb bez udaru.
Jeśli pod metalową warstwą znajduje się mur lub beton, przerwij wiercenie po przejściu metalu, zmień wiertło na przeznaczone do muru i dopiero wtedy włącz udar. Taka sekwencja chroni wiertło do metalu oraz zachowuje jakość otworu w warstwie stalowej.
Jakie narzędzia i akcesoria wspierają skuteczne wiercenie?
Do pracy możesz użyć wiertarki ręcznej, akumulatorowej, udarowej z wyłączonym udarem lub stołowej. Wiertła HSS stanowią uniwersalny wybór do stali konstrukcyjnej, wersje HSS-G i HSS-Co wspierają precyzję i trwałość w trudniejszych warunkach. Węglik spiekany wymaga wysokiej sztywności zestawu. Punkak ułatwia start, a olej do skrawania lub emulsja ograniczają tarcie i temperaturę. Imadło i zaciski stabilizują element. Okulary ochronne zabezpieczają wzrok przed ostrymi, rozgrzanymi wiórami.
Podsumowanie: które rozwiązanie wybrać?
Wiercenie w metalu bez udaru to jedyne prawidłowe rozwiązanie. Ustaw odpowiednie obroty z wykorzystaniem wzoru n = (1000 × v_c) ÷ (π × d), dobierz właściwe wiertło HSS w tym HSS-G lub HSS-Co, zachowaj stały posuw, stosuj chłodzenie i stabilne mocowanie. Z udarem pracuj w betonie i cegle, a w przypadku warstwowych przejść przełączaj tryb dopiero po zamianie wiertła oraz po wyjściu z metalu. Taki zestaw praktyk zapewnia czyste otwory, długą żywotność narzędzi i bezpieczną pracę.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.