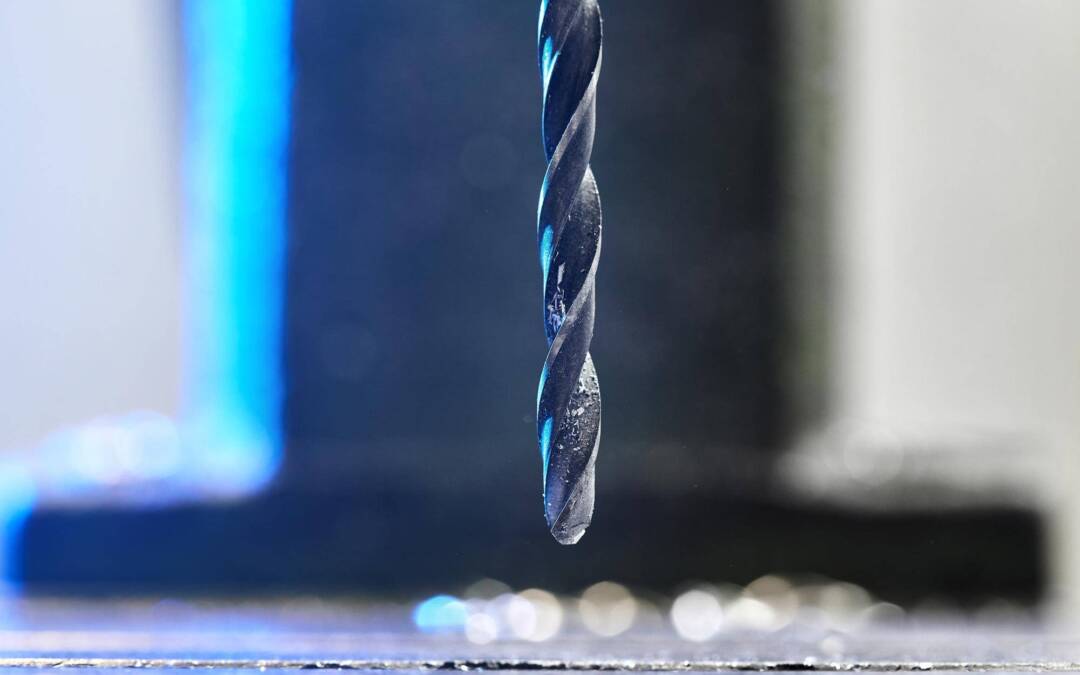
Najlepsze uniwersalne wiertło do nierdzewki to szlifowane wiertło HSS-Co z dodatkiem kobaltu 5 lub 8 procent. Do produkcji, dużej liczby otworów i wysokiej powtarzalności lepsze będzie wiertło z węglika spiekanego. Zwykłe HSS poradzi sobie tylko doraźnie, szybciej się przegrzewa i tępi, dlatego w praktyce ustępuje HSS-Co oraz węglikowi.
Jakie wiertło do nierdzewki sprawdzi się najlepiej?
HSS-Co to najbardziej opłacalny wybór do większości prac montażowych, warsztatowych i remontowych w stali nierdzewnej. Dodatek kobaltu podnosi odporność cieplną i zużyciową, co zmniejsza ryzyko przegrzania w strefie skrawania oraz wydłuża trwałość krawędzi.
Węglik spiekany sprawdza się, gdy liczy się długowieczność narzędzia, tempo pracy i precyzja wymiarowa. Wymaga sztywnej maszyny i stabilnych warunków, ponieważ jest kruchszy i wrażliwszy na drgania.
Standardowe wiertła HSS mogą wykonać otwór w niektórych gatunkach nierdzewki, lecz szybciej się tępią z powodu gorszej odporności na temperaturę. Jeśli zależy na przewidywalności i jakości, lepiej wybrać HSS-Co lub węglik.
Czym różnią się materiały wierteł?
HSS to rozwiązanie ekonomiczne do sporadycznych, prostych zadań. Słabsza odporność na temperaturę ogranicza bezpieczeństwo pracy w nierdzewce.
HSS-Co to najlepszy kompromis między ceną, trwałością i łatwością użytkowania. Kobalt ogranicza zużycie na gorąco, co jest kluczowe w materiale o słabym przewodnictwie cieplnym.
Węglik spiekany ma najwyższą twardość i odporność na ścieranie. Daje bardzo wysoką trwałość narzędzia i stabilność wymiarową przy dużych seriach, ale źle znosi bicie, niestabilny uchwyt i przerywane skrawanie.
Powłoki zmniejszają tarcie i podnoszą dopuszczalną temperaturę pracy. Skuteczność zależy od gatunku nierdzewki i poprawnych parametrów skrawania. Nowoczesne rozwiązania obejmują geometrie do łamania wióra oraz kanały doprowadzające chłodziwo przez narzędzie, co poprawia odprowadzanie ciepła.
Jak dobrać geometrię i konstrukcję wiertła?
Lepsze są wiertła szlifowane, które charakteryzuje większa dokładność i trwałość niż wiertła walcowane. Właściwie zaprojektowane rowki ułatwiają odprowadzanie wiórów i ograniczają zacieranie.
Kąt wierzchołkowy powinien odpowiadać zastosowaniu. Zbyt agresywny zwiększa ryzyko drgań, zbyt łagodny podnosi siły skrawania i nagrzewanie.
Wiertła krótkie są sztywniejsze i mniej podatne na ugięcie, co pomaga w trudnoskrawalnych stalach.
Przy dużych średnicach i głębokich otworach korzystne są narzędzia z wewnętrznym doprowadzeniem chłodziwa oraz długościami 5×D i 8×D, które stabilizują proces i zapobiegają zakleszczeniom wiórów.
Jakie wiertło do cienkiej blachy i większych średnic?
Do cienkich blach warto stosować krótkie wiertło stopniowe lub wiertło do blach z geometrią ograniczającą zadziorowanie, o ile producent dopuszcza ich pracę w stali nierdzewnej. Krótka konstrukcja i odpowiednie ostrze zmniejszają ryzyko rozrywania krawędzi.
Przy większych średnicach zaleca się wykonanie otworu pilotującego, użycie chłodziwa i obniżenie prędkości obrotowej. Taki zestaw ogranicza obciążenia narzędzia oraz poprawia centryczność i jakość powierzchni.
Czy parametry skrawania mają kluczowe znaczenie?
Tak. Dobór prędkości i posuwu decyduje o trwałości narzędzia i jakości otworu. Przykładowe dane producentów dla wierteł z wewnętrznym chłodzeniem wskazują zakresy prędkości skrawania rzędu 110–210 m/min dla wybranych grup materiałowych oraz posuwy zależne od średnicy, między innymi około 0,05–0,13 mm/obr. dla średnicy 3 mm i 0,23–0,51 mm/obr. dla średnicy 20 mm.
W systemie calowym spotyka się prędkości skrawania rzędu 360–690 sfm oraz posuwy około 0,002–0,005 ipr dla średnicy 1/8 cala i 0,009–0,020 ipr dla średnicy 3/4 cala. Te wartości zawsze należy dopasować do konkretnego narzędzia, gatunku stali i warunków obrabiarki.
Prędkość obrotową n oblicza się ze wzoru n = 1000 × vc ÷ (π × D), gdzie vc to prędkość skrawania w m/min, a D to średnica wiertła w mm. Dla średnicy 6 mm i vc równej 20 m/min n wynosi około 1060 obr./min. Parametry końcowe trzeba porównać z tabelą producenta dla danego gatunku nierdzewki i geometrii narzędzia.
Dlaczego stal nierdzewna sprawia problemy podczas wiercenia?
Stal nierdzewna słabo przewodzi ciepło, więc wysoka temperatura kumuluje się w strefie skrawania. To zwiększa ryzyko przegrzania i zatarcia.
Zbyt mały posuw prowadzi do tarcia zamiast cięcia. Wielokrotne muskanie powierzchni lub zatrzymanie wiertła może wywołać umocnienie zgniotowe, co hartuje warstwę wierzchnią i utrudnia dalszą obróbkę.
Utrudnione odprowadzanie wiórów powoduje zakleszczenia, skoki temperatury i przeciążenia krawędzi skrawających. W efekcie pogarsza się jakość otworu i rośnie ryzyko pęknięcia narzędzia.
Jak wiercić w stali nierdzewnej krok po kroku?
Przedmiot należy zamocować sztywno, aby ograniczyć drgania. Miejsce wiercenia trzeba wyznaczyć punktakiem lub wiertłem centrującym, co poprawia prowadzenie narzędzia.
Prędkość obrotową należy obniżyć względem zwykłej stali, a posuw prowadzić pewnie i równomiernie. Unika się dociskania na siłę bez kontroli oraz przerywania skrawania bez potrzeby.
Wiertło powinno pracować z chłodziwem lub olejem do wiercenia. Przy głębszych otworach warto okresowo wycofywać narzędzie, aby usunąć wióry, jednak bez chaotycznego przerywania, które sprzyja umocnieniu powierzchni.
Należy używać ostrych wierteł i regularnie weryfikować stan krawędzi. Tępe narzędzie podnosi temperaturę i przyspiesza zużycie oraz ryzyko zahartowania warstwy wierzchniej.
Co jest ważne przy otworach przelotowych i nieprzelotowych?
W otworach przelotowych istotne jest bezpieczne wyjście z materiału. Pomaga to ograniczyć wyszczerbienia krawędzi i zapobiega zakleszczeniu wiertła przy przebiciu.
W otworach nieprzelotowych kluczowe jest sprawne odprowadzanie wiórów i precyzyjna kontrola głębokości. W takich warunkach bardzo pomaga skuteczne chłodzenie i właściwa geometria rowków.
Kiedy wybrać węglik spiekany zamiast HSS-Co?
Gdy priorytetem jest szybkie, powtarzalne wiercenie dużej liczby otworów o wysokiej dokładności i dobrej jakości powierzchni oraz gdy dostępna jest stabilna obrabiarka, wiertła z węglika spiekanego zapewnią najwyższą wydajność i trwałość. W zastosowaniach uniwersalnych, montażowych i serwisowych rozsądniej jest postawić na wiertła HSS-Co, które lepiej znoszą zmienne warunki pracy i są bardziej tolerancyjne na drobne błędy ustawienia.
Jak dobrać wiertło do konkretnego zadania?
Dobór narzędzia należy oprzeć o materiał i jego gatunek, grubość elementu, wymaganą średnicę i dokładność, typ maszyny oraz strategię chłodzenia. Oznaczenie producenta jako wiertło do stali nierdzewnej pomaga, lecz nie zastąpi właściwych parametrów pracy ani prawidłowej techniki prowadzenia narzędzia.
Podsumowanie
Najbardziej uniwersalne i bezpieczne wiertło do nierdzewki to HSS-Co, które łączy rozsądną cenę z wysoką odpornością cieplną i trwałością. W produkcji i przy dużej liczbie otworów lepszą efektywność da węglik spiekany, szczególnie w połączeniu z wewnętrznym chłodzeniem. O wyniku decydują również geometria, chłodzenie, właściwie dobrane parametry oraz konsekwentny, równomierny posuw. To one przesądzają o jakości otworu, trwałości narzędzia i bezpieczeństwie całego procesu.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.