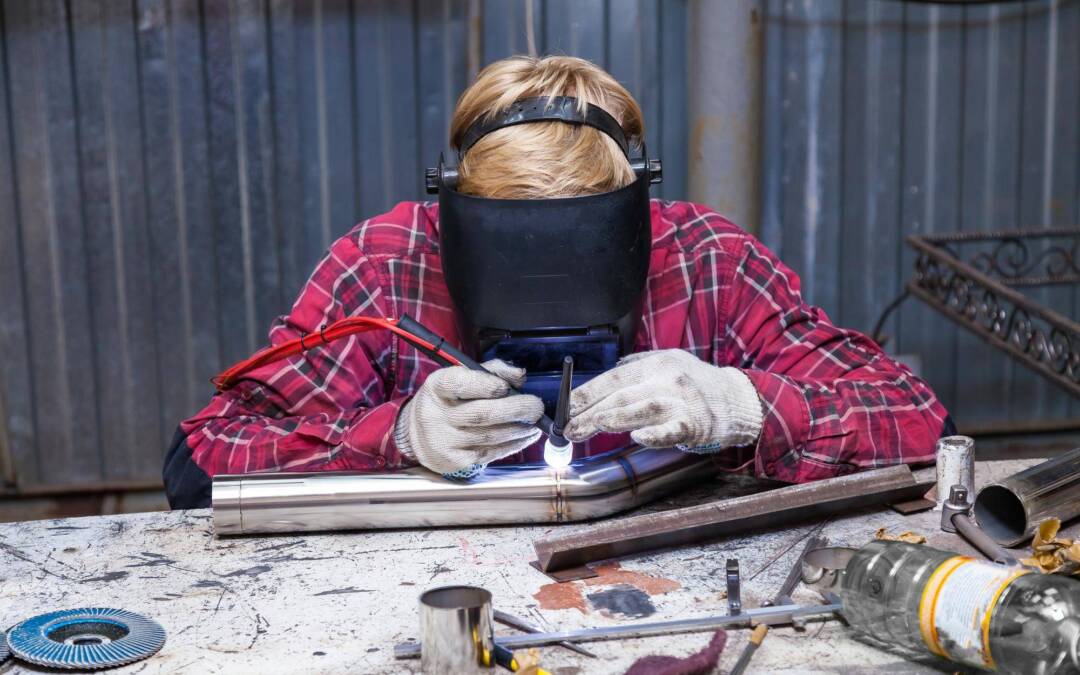
Spawarka MAG daje najlepsze efekty wtedy, gdy od razu właściwie ustawisz prędkość podawania drutu, napięcie łuku, natężenie prądu oraz przepływ gazu osłonowego, dopasujesz średnicę drutu do grubości elementu i zapewnisz czystą, stabilną osłonę gazową. Zacznij od doboru prądu do grubości materiału, następnie zsynchronizuj napięcie z podawaniem drutu, ustaw właściwy strumień mieszanki argon z CO₂ i skoryguj parametry na podstawie brzmienia łuku, wtopienia oraz wyglądu spoiny.
Czym jest spawanie MAG i dlaczego ustawienia mają znaczenie?
Spawanie MAG to spawanie łukowe elektrodą topliwą w osłonie aktywnego gazu. Najczęściej stosuje się mieszanki argonu z dwutlenkiem węgla, które wypierają tlen i azot z otoczenia jeziorka, stabilizując proces i chroniąc spoinę przed utlenieniem. O jakości decyduje zestrojenie takich zmiennych jak napięcie łuku, prędkość podawania drutu, natężenie prądu, prędkość spawania, rodzaj oraz przepływ gazu osłonowego, a także średnica drutu i jego gatunek.
Jak przygotować materiał i stanowisko?
Usuń rdzę, farbę, olej, wilgoć i zgorzelinę, zwłaszcza w strefie startu i zakończenia spoiny. Zapewnij pewny kontakt przewodu masowego oraz właściwe dopasowanie elementów z kontrolowaną szczeliną zgodnie z wymaganiami złącza. Te działania ograniczają odpryski, porowatość i niestabilność łuku, ułatwiając poprawne wtopienie już przy ustawieniach wyjściowych.
Jak dobrać drut i biegunowość?
Dla stali niestopowych używa się najczęściej drutu litego z mieszankami Ar z CO₂. Dobór średnicy wiąże się z wymaganym prądem i grubością elementu. Orientacyjne zakresy dla drutu stalowego to około 30–130 A dla 0,6 mm, 40–145 A dla 0,8 mm, 50–180 A dla 0,9 mm oraz 75–250 A dla 1,2 mm. W typowym MAG dla drutu litego stosuje się biegunowość z elektrodą dodatnią, czyli uchwyt do plusa, co sprzyja stabilnemu łukowi i odpowiedniemu przetopowi. Zawsze weryfikuj zalecenia producenta, bo druty proszkowe mogą wymagać innej biegunowości.
Jak dobrać gaz osłonowy i przepływ?
Dla stali czarnej zalecane są mieszanki argonu z CO₂. Większy udział CO₂ zwiększa energię łuku i wtopienie, lecz zwykle podnosi ilość odprysków. Z kolei wyższy udział argonu daje spokojniejszy łuk, mniej odprysków i korzystniejszy wygląd lica spoiny. Krytyczny jest właściwy przepływ gazu osłonowego. W praktyce dla stali często ustawia się około 8–14 l/min, korygując wartość względem średnicy drutu, pozycji spawania i warunków przewiewu. Przydatną regułą jest przepływ równy około 10 razy średnica drutu po przeliczeniu na l/min, co dla 1,0 mm zwykle oznacza w przybliżeniu 10–12 l/min. Zbyt słaba osłona skutkuje porowatością, pinholingiem, utlenieniem i pogorszeniem własności mechanicznych spoiny.
Ile prądu ustawić do danej grubości materiału?
Podstawową wskazówką dla stali jest zasada około 1 A na każde 0,001 cala grubości, co daje w przybliżeniu 40 A na 1 mm. W praktyce cieńsze materiały wymagają niższego prądu i mniejszej średnicy drutu, grubsze zaś wyższego prądu oraz większej średnicy, z korektą pod wybrany gaz i pozycję spawania.
Jak zsynchronizować prędkość drutu z napięciem łuku?
Prędkość podawania drutu w największym stopniu kształtuje natężenie prądu oraz głębokość wtopienia. Zbyt wysoka może przepalać cienkie materiały, zbyt niska prowadzi do niestabilnego łuku i niedowtopienia. Napięcie łuku decyduje o długości łuku, szerokości i profilu spoiny. Zbyt niskie nasila odpryski i powoduje wypukłe lico, zbyt wysokie daje niestabilny łuk i nadmiernie szerokie jeziorko. Te dwa parametry muszą być zestrojone. Gdy drut wpycha się w materiał i łuk jest krótki, zwiększ nieznacznie napięcie. Gdy łuk jest zbyt długi i niestabilny, a drut topi się przy końcówce prądowej, zmniejsz napięcie lub skoryguj podawanie drutu.
Na czym polega kontrola ilości ciepła w jeziorku?
Podajnik przesuwa drut przez prowadnik i końcówkę prądową. Po zajarzeniu powstaje łuk, który topi drut i materiał, a gaz wypiera powietrze z rejonu jeziorka. Gdy przesuwasz uchwyt, ciekły metal krzepnie, tworząc spoinę. Parametry elektryczne oraz prędkość ruchu definiują ilość wprowadzonego ciepła i głębokość przetopu. Dlatego regulacja prądu, napięcia, posuwu i gazu musi iść w parze z równą prędkością prowadzenia oraz stałą długością wolnego wylotu drutu.
Jaki zakres napięcia i prądu sprawdza się dla cienkich i grubych elementów?
Dla cieńszych blach typowy jest zakres napięcia około 16–21 V i prądu rzędu 75–150 A w trybie zwarciowym. Wraz ze wzrostem grubości rosną napięcie oraz prąd, aż do okolic 24–30 V i 200–300 A, często w trybie natryskowym. Dobór średnicy drutu i przepływu gazu musi te poziomy wspierać oraz uwzględniać właściwości mieszanki osłonowej. Wszystkie wartości traktuj jako punkty startowe i koryguj pod konkretne urządzenie, gaz, pozycję i rodzaj złącza.
Jak prowadzić uchwyt, aby uzyskać stabilny łuk i właściwe wtopienie?
Utrzymuj stałą długość wolnego wylotu drutu i stabilny kąt palnika. Prowadź uchwyt równomiernie bez gwałtownych zmian prędkości, kontrolując szerokość i profil spoiny. Dla cienkich elementów ograniczaj dopływ ciepła krótkimi odcinkami, punktowaniem i przerwami. W spoinach pachwinowych prowadzenie na pchanie sprzyja szerszej, płytszej spoinie, a na ciągnięcie węższej i głębszej. Taka technika ułatwia utrzymanie jednorodnego jeziorka przy prawidłowych ustawieniach elektrycznych.
Jak rozpoznać prawidłowe ustawienia podczas pracy?
Stabilny łuk ma równomierny dźwięk, a odprysków jest niewiele. Spoina wykazuje płynne przejście do materiału bez podtopień, kraterów i porów. Najbezpieczniej dopracować zestaw parametrów na odpadzie z tego samego materiału, obserwując profil lica i przekroju oraz korygując ustawienia aż do uzyskania właściwego przetopu i geometrii.
Jak ustawić i skontrolować przepływ gazu, aby uniknąć wad?
Ustaw przepływ gazu osłonowego w widełkach typowych dla stali, czyli około 8–14 l/min, rosnąco wraz ze średnicą drutu i wielkością spoiny. Pomocna jest reguła 10 razy średnica drutu przeliczona na l/min. W warunkach przewiewu, przy większej dyszy lub dłuższym łuku może być potrzebna korekta w górę, lecz zbyt duży wypływ potrafi zaburzyć osłonę i wciągać powietrze. Nieszczelności, zabrudzona dysza, zbyt mały przepływ lub wiatr skutkują porowatością i utlenieniem spoiny, co pogarsza jej własności mechaniczne.
Najczęstsze problemy i szybkie korekty
- Dużo odprysków: zwykle za niskie napięcie łuku, niestabilny łuk lub zanieczyszczony materiał. Działanie: nieznacznie zwiększ napięcie, oczyść materiał i sprawdź masę.
- Drut wbija się w materiał: za małe napięcie lub za duża prędkość podawania drutu. Działanie: zwiększ napięcie albo zmniejsz podawanie.
- Drut topi się przy końcówce: zbyt wysokie napięcie, zbyt długi łuk lub zły kontakt elektryczny. Działanie: zmniejsz napięcie, skontroluj końcówkę prądową i prowadnik.
- Pory w spoinie: za mały przepływ gazu osłonowego, nieszczelności, przeciąg lub zanieczyszczenia. Działanie: sprawdź przewody, reduktor i dyszę, popraw osłonę i przygotowanie.
- Podtopienia: zbyt duża moc, zbyt wolne prowadzenie albo zbyt długi łuk. Działanie: zmniejsz parametry lub zwiększ prędkość przesuwu, skróć łuk.
- Brak wtopienia: za mały prąd, zbyt szybkie prowadzenie, niewłaściwa geometria złącza. Działanie: zwiększ podawanie drutu, zmniejsz prędkość lub popraw przygotowanie krawędzi.
Dlaczego finalna korekta zawsze zależy od obserwacji?
Tabele i reguły to jedynie punkt startu. Ostateczne ustawienia powinny wynikać z obserwacji łuku, kształtu i profilu spoiny, ilości odprysków oraz realnego wtopienia w danym złączu i pozycji. Tylko takie podejście gwarantuje powtarzalny efekt końcowy przy zmianach materiału, drutu, gazu i warunków otoczenia.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.