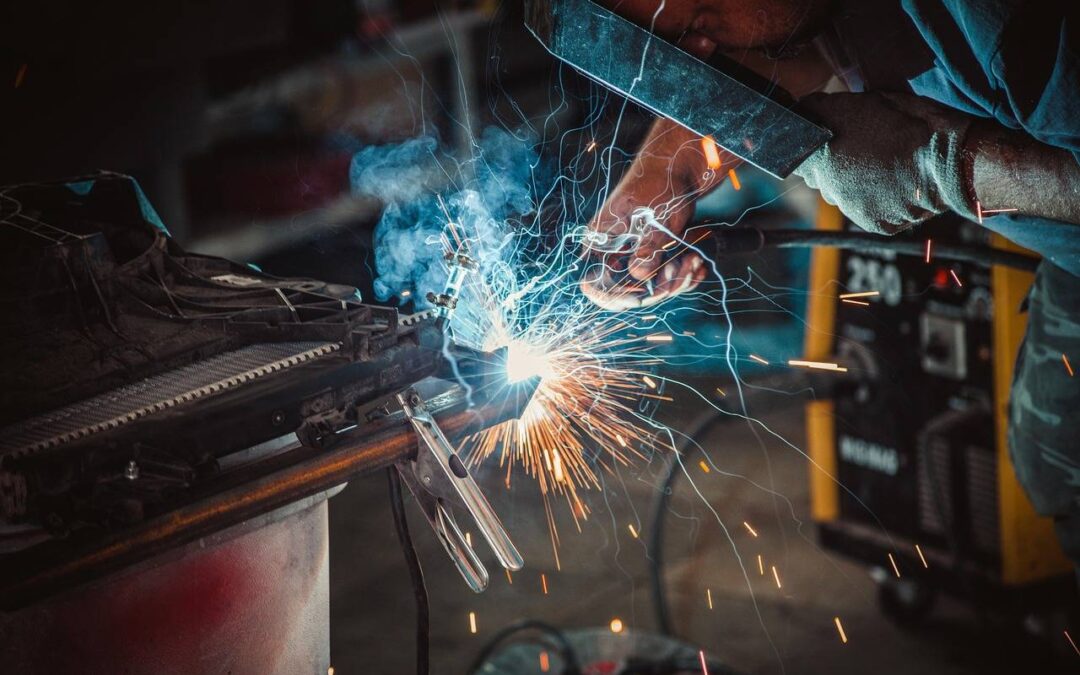
Aby lutować stal nierdzewną i uzyskać trwałe połączenie, potrzebujesz aktywnego topnika dopasowanego temperaturowo, czystej lekko zmatowionej powierzchni, małej i równomiernej szczeliny złącza, precyzyjnej kontroli ciepła oraz dokładnego usunięcia pozostałości topnika po zakończeniu. Pracuj w zakresie temperatur właściwych dla spoiwa i topnika, zwykle poniżej 450°C, a dla wielu złączy ze stali 304 i 316 sprawdza się końcówka rozgrzana do około 370 do 390°C przy użyciu odpowiedniego topnika i spoiwa cynowego. Poniżej znajdziesz zasady procesu, parametry i praktyki, które decydują o jakości i długowieczności złącza.
Czym jest lutowanie stali nierdzewnej?
Lutowanie stali nierdzewnej to łączenie elementów poprzez stopienie spoiwa i jego kapilarne wnikanie w szczelinę złącza, przy czym stal pozostaje w stanie stałym. Mechanizm opiera się na skutecznym zwilżaniu powierzchni oraz przepływie lutu wąską szczeliną.
Warunkiem działania kapilarności jest chemicznie aktywna powierzchnia pozbawiona tlenków. Uzyskuje się to dzięki dobranemu topnikowi i starannemu przygotowaniu podłoża.
Dlaczego stal nierdzewna jest trudna do lutowania?
Stal nierdzewna posiada trwałą warstwę pasywną, która hamuje zwilżanie spoiwem. Bez skutecznego topnika lut nie rozpłynie się po powierzchni i nie wniknie w szczelinę, co prowadzi do słabego złącza.
Do aktywacji powierzchni wymagane są topniki o odpowiedniej chemii, często o charakterze kwasowym lub oparte na chlorkach cynku czy fosforanach. Ich zadaniem jest redukcja i rozpuszczenie tlenków oraz utrzymanie powierzchni reaktywnej podczas całego cyklu grzania.
Jak dobrać spoiwo i topnik do trwałego połączenia?
Dobór spoiwa i topnika musi odpowiadać temperaturze procesu oraz wymaganiom eksploatacyjnym złącza. Dla wielu zastosowań technicznych stosuje się spoiwa typu Sn63Pb37 lub ich bezołowiowe odpowiedniki, o ile spełniają wymagania temperaturowe i środowiskowe.
Kluczowa jest aktywność topnika w odpowiednim przedziale. W praktyce spotyka się topniki aktywne od 100 do 371°C, a także rozwiązania o deklarowanych zakresach 95 do 425°C oraz 200 do 800°F. Upewnij się, że punkt pracy mieści się w obszarze, w którym topnik efektywnie usuwa tlenki i nie ulega przedwczesnej degradacji.
Przy zastosowaniach wrażliwych elektrycznie należy brać pod uwagę, że silnie aktywne topniki mogą pozostawiać korozyjne pozostałości. Wówczas niezbędne staje się pełne oczyszczenie złącza po lutowaniu lub użycie chemii, którą da się całkowicie usunąć.
Jaka temperatura lutowania zapewnia stabilny proces?
Temperatura lutowania stali nierdzewnej jest niższa niż w spawaniu i zwykle pozostaje poniżej 450°C. Dla wielu złączy ze stali 304 i 316 sprawdza się praca końcówką o temperaturze około 370 do 390°C z użyciem aktywnego topnika i adekwatnego spoiwa cynowego.
W praktyce roboczy zakres lutowania bywa o 30 do 85°C wyższy od temperatury topnienia spoiwa. Zbyt niska temperatura nie aktywuje topnika i nie zapewni zwilżania. Zbyt wysoka pogorszy działanie topnika, może uszkodzić element i zwiększyć ryzyko korozji złącza.
Jak przygotować powierzchnię i szczelinę złącza?
Podstawą jakości jest czysta powierzchnia. Wykonaj odtłuszczenie, usuń zanieczyszczenia i lekko zmatowiaj strefę łączenia, aby zwiększyć energię powierzchniową i ułatwić zwilżanie. Następnie nanieś właściwy topnik i zadbaj o równomierne jego pokrycie.
Szczelina powinna być mała i jednolita, ponieważ to zwiększa kapilarny transport lutu i redukuje ryzyko pustek. W zastosowaniach precyzyjnych zaleca się maksymalny luz około 0,076 mm, co odpowiada 0,003 cala. W takich warunkach po osiągnięciu odpowiedniej temperatury lut jest wciągany do złącza w czasie rzędu 2 do 3 sekund.
Jak wygląda pełny przebieg procesu lutowania?
Przebieg obejmuje kolejne etapy: odtłuszczenie i usunięcie zanieczyszczeń, lekkie przeszlifowanie w celu zmatowienia, aplikację topnika, równomierne ogrzanie obszaru złącza, podanie spoiwa do rozgrzanego styku, kontrolę kapilarnego rozpływu oraz końcowe oczyszczenie z pozostałości topnika.
Kluczowe jest podawanie spoiwa do nagrzanego złącza, nie do końcówki narzędzia. Pozwala to wykorzystać kapilarność i zapewnia wypełnienie całego światła szczeliny, bez nadmiernego rozlewania się lutu poza strefę roboczą.
Jak kontrolować źródło ciepła i ogrzewanie?
Zastosuj źródło ciepła o dobrej regulacji, które szybko doprowadzi złącze do temperatury lutowania bez długotrwałego przegrzewania. Taka kontrola ogranicza degradację topnika oraz minimalizuje naprężenia cieplne.
Nadmierne grzanie osłabia działanie topnika i sprzyja powstawaniu produktów korozyjnych. Zbyt wolne grzanie wydłuża czas ekspozycji, przez co zanieczyszczenia mogą się odtwarzać na powierzchni, a kapilarne zasysanie lutu staje się niepewne.
Jak czyścić po lutowaniu aby ograniczyć korozję?
Po zakończeniu pracy konieczne jest pełne usunięcie pozostałości topnika, ponieważ wiele aktywnych formulacji ma charakter korozyjny i może degradować złącze w czasie. Czyszczenie powinno następować niezwłocznie po ostygnięciu, zanim osady utrwalą się na powierzchni.
W zastosowaniach precyzyjnych stosuje się kontrolowane procesy odkamieniania i trawienia, łącznie z kąpielami kwasowymi. Spotyka się roztwory składające się z około 10% HNO3 i 3% HF, z zanurzeniem przez 90 sekund w temperaturze około 49°C. Dobór i stosowanie chemikaliów muszą uwzględniać wymagania materiałowe, BHP i pełną neutralizację pozostałości.
Co decyduje o trwałości i niezawodności połączenia?
Ostateczną trwałość kształtuje suma czynników: przygotowanie i czystość podłoża, dopasowanie i niewielki jednorodny luz w złączu, właściwy dobór spoiwa i topnika do temperatury pracy oraz środowiska, precyzyjna kontrola ciepła i bezzwłoczne usunięcie pozostałości topnika po lutowaniu.
W porównaniu z miedzią stal nierdzewna wymaga większej dyscypliny procesowej w zakresie chemii powierzchni i termiki. Właśnie te elementy przesądzają, czy uzyskane będzie trwałe połączenie odporne na korozję i obciążenia eksploatacyjne.
Czy w elektronice obowiązują dodatkowe zasady?
W aplikacjach elektronicznych i precyzyjnych należy unikać pozostawiania aktywnych resztek topnika, ponieważ mogą być przewodzące lub korozyjne. Proces czyszczenia ma tam szczególne znaczenie i powinien całkowicie usuwać pozostałości, zwłaszcza w pobliżu ścieżek i styków.
Dobieraj topniki tak, aby były aktywne w wymaganym zakresie temperatur przy jednoczesnej możliwości ich pełnego usunięcia. W przypadku spoiw cynowych dopasuj profil temperaturowy tak, by nie przekraczać niezbędnego pułapu, chroniąc komponenty wrażliwe na ciepło.
Jakie są aktualne kierunki rozwoju i dobre praktyki?
Obecne trendy obejmują topniki o szerokim zakresie aktywności temperaturowej, co ułatwia pracę na różnorodnych geometriach i grubościach oraz zmniejsza ryzyko przegrzania. Rozwijają się metody lokalnego, precyzyjnego grzania, które koncentrują ciepło w miejscu złącza i chronią sąsiednie obszary.
Coraz większy nacisk kładzie się na kontrolę korozji złącza oraz bezpieczeństwo chemiczne podczas czyszczenia. Obejmuje to zarówno dobór mniej agresywnych formulacji, jak i procedury neutralizacji oraz płukania, które nie pozostawiają resztek mogących inicjować procesy korozyjne.
Podsumowanie: jak lutować stal nierdzewną aby uzyskać trwałe połączenie?
Zapewnij czystą i lekko zmatowioną powierzchnię, ustaw małą równomierną szczelinę, zastosuj aktywny topnik dobrany do temperatury pracy i przeznaczenia złącza, kontroluj ogrzewanie w zakresie poniżej 450°C, często w pobliżu 370 do 390°C dla stali 304 i 316, a po lutowaniu usuń całkowicie pozostałości topnika. Pamiętaj, że roboczy zakres procesu zwykle przebiega o 30 do 85°C powyżej temperatury topnienia spoiwa i że kapilarne wciągnięcie lutu następuje szybko przy właściwej geometrii oraz aktywnej powierzchni.
Tak prowadzony proces pozwala skutecznie lutować stal nierdzewną i otrzymać trwałe połączenie spełniające wymagania użytkowe i odporne na degradację w czasie.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.