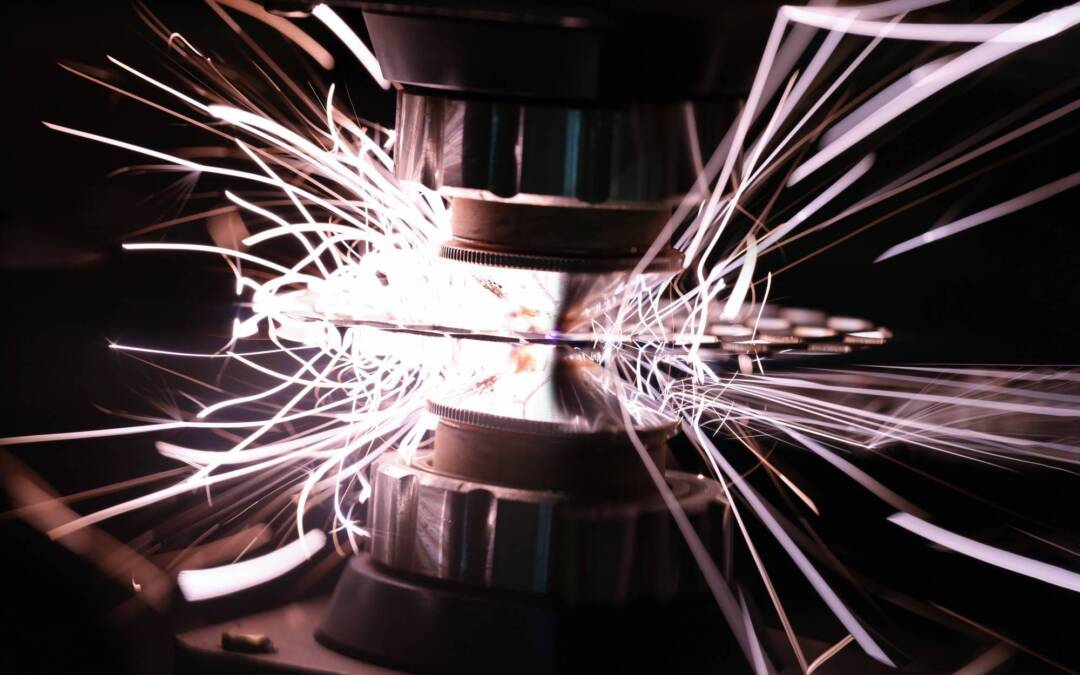
Plazma do cięcia działa dzięki łukowi elektrycznemu, który jonizuje gaz i tworzy plazmę o ekstremalnie wysokiej temperaturze, skoncentrowaną przez zwężoną dyszę, co pozwala szybko topić i wydmuchiwać metal ze szczeliny cięcia. To połączenie bardzo wysokiej temperatury, dużej prędkości strumienia oraz skupienia energii sprawia, że cięcie plazmowe jest wyjątkowo skuteczne i łatwe do automatyzacji.
Czym jest plazma w procesie cięcia?
Plazma to zjonizowany gaz zawierający elektrony i jony, zdolny do przewodzenia prądu. W procesie cięcia jest ona tworzona przez łuk elektryczny, który podgrzewa i jonizuje przepływający przez palnik gaz roboczy.
Gazem roboczym może być powietrze, tlen, azot lub argon. Wybór gazu wpływa na prędkość, jakość krawędzi i koszty eksploatacji.
Jak działa plazma do cięcia krok po kroku?
Źródło zasilania dostarcza prąd stały do palnika, a gaz pod ciśnieniem trafia do komory palnika. Między elektrodą a dyszą powstaje łuk pilotujący, który podgrzewa gaz do postaci plazmy.
Pierścień zawirowujący nadaje gazowi wirowy ruch, stabilizuje łuk i jednocześnie chroni elementy palnika. Zwężona dysza koncentruje oraz przyspiesza strumień, dzięki czemu energia cieplna jest skupiona na bardzo małym obszarze materiału.
Po zbliżeniu palnika do materiału łuk przechodzi w tryb łuku przeniesionego, czyli zamyka obwód przez obrabiany detal. Strumień plazmy topi metal, a gaz pod wysokim ciśnieniem usuwa ciekły materiał ze szczeliny cięcia, tworząc wąski kerf.
Dlaczego cięcie plazmowe jest tak skuteczne?
Skuteczność wynika z synergii ekstremalnej temperatury, dużej prędkości strumienia oraz skupionej dostawy energii cieplnej. Temperatura strumienia plazmy przekracza 20 000°C, a w wybranych systemach sięga około 40 000°F, czyli około 22 000°C.
Dysza o małym otworze skupia energię na niewielkim obszarze, co ogranicza szerokość strefy wpływu ciepła i poprawia geometrię krawędzi. Strumień osiąga bardzo duże prędkości, rzędu około 20 000 stóp na sekundę, co pozwala jednocześnie topić i efektywnie wydmuchiwać stopiony metal z kerfu.
W trybie łuku przeniesionego około dwie trzecie energii łuku faktycznie trafia w materiał, co bezpośrednio przekłada się na wydajność cięcia. Proces nie wymaga paliw gazowych, co upraszcza infrastrukturę i ogranicza koszty operacyjne.
Z jakich gazów i jakie materiały można ciąć?
W roli gazu plazmowego stosuje się sprężone powietrze, tlen, azot lub argon. Dobór medium wpływa na szybkość cięcia, kąt krawędzi i ilość żużla. Tlen jest często preferowany do stali konstrukcyjnych, azot bywa stosowany przy stali nierdzewnej i aluminium, powietrze ogranicza koszty eksploatacji.
Cięcie plazmowe obejmuje stale konstrukcyjne, stale nierdzewne, aluminium, miedź oraz inne metale przewodzące prąd, co zapewnia szeroką uniwersalność w produkcji i utrzymaniu ruchu.
Czym różni się cięcie plazmowe od tlenowego?
W cięciu plazmowym metal jest topiony głównie przez energię łuku elektrycznego i wyrzucany przez gaz pod ciśnieniem. W cięciu tlenowym istotnym elementem jest reakcja utleniania, która wspomaga proces rozdzielania materiału. Ten odmienny mechanizm wyjaśnia różnice w prędkości, jakości i zakresie materiałów możliwych do obróbki.
Z jakich elementów składa się system plazmowy?
W skład systemu wchodzą: źródło zasilania, palnik z elektrodą i dyszą, pierścień zawirowujący oraz osłona czołowa, przewody prądowe i gazowe, układ zapłonu łuku pilotującego, stół roboczy z odciągiem lub wanną wodną, instalacja gazowa oraz sterownik ruchu, często CNC, z systemem regulacji wysokości palnika.
Nieprawidłowe złożenie tradycyjnych wieloelementowych palników bywa źródłem problemów z jakością i przedwczesnego zużycia. Materiały branżowe wskazują, że błędy montażowe pięciu kluczowych części mogły odpowiadać nawet za około 40% awarii operacyjnych oraz szybsze zużywanie się komponentów. W odpowiedzi na to rozwijane są jednoczęściowe kasety upraszczające wymianę podzespołów.
Jak parametry procesu wpływają na jakość i geometrię cięcia?
Prędkość cięcia decyduje o szerokości kerfu i ilości żużla. Zbyt mała prędkość zwiększa nagrzanie, poszerza szczelinę i nasila przywieranie żużla. Zbyt duża może uniemożliwić pełne przecięcie materiału i pogarsza jakość krawędzi.
Natężenie prądu podnosi zdolność cięcia grubszych przekrojów, lecz zwykle poszerza kerf. Ciśnienie i przepływ gazu muszą zapewnić stabilny łuk i skuteczne wydmuchiwanie metalu. Zbyt niski przepływ pogarsza usuwanie ciekłego materiału, zbyt wysoki destabilizuje łuk.
Odległość palnika od materiału wpływa na długość łuku, kąt krawędzi i szerokość kerfu. Właściwe utrzymanie wysokości jest kluczowe dla powtarzalności, dlatego stosuje się automatyczną regulację wysokości palnika, szczególnie w zautomatyzowanych systemach CNC.
Rodzaj gazu wpływa na prędkość i jakość: tlen poprawia wyniki przy stali, azot sprawdza się przy stali nierdzewnej i aluminium, powietrze redukuje koszty. Stan elektrody i dyszy ma krytyczne znaczenie, gdyż ich zużycie prowadzi do niestabilnego łuku i zwiększonej ilości żużla.
Relacja między prędkością a szerokością szczeliny nie jest liniowa. Przy wzroście prędkości kerf może się zmniejszać, lecz zależność ta jest silnie warunkowana pozostałymi parametrami, w tym prądem, średnicą dyszy i wysokością palnika.
Ile można przeciąć i z jaką prędkością?
Zakres prędkości obróbki plazmowej zawiera się typowo w granicach około 0,1 do 7,5 m na minutę, w zależności od mocy źródła, materiału i jego grubości. Dla cienkich materiałów do około 6 mm prędkości sięgają kilku metrów na minutę, natomiast dla jakościowego cięcia 1 mm i 6 mm raportowane są wartości około 1,5 m na minutę i około 500 mm na minutę.
W badaniach dla stali niskostopowej grubości 5 mm uzyskano dobre rezultaty przy prędkości 400–700 mm na minutę oraz ciśnieniu gazu 4–5 bar, co potwierdza, że odpowiednie zestrojenie prędkości i parametrów gazowych jest warunkiem pełnego przecięcia z ograniczonym żużlem.
W praktyce maksymalna grubość cięcia zależy od mocy, rodzaju gazu, materiału oraz oczekiwanej jakości, dlatego należy rozróżniać maksymalną grubość przebijania od zalecanej grubości cięcia produkcyjnego. Ten podział ułatwia dobór parametrów zapewniających przewidywalny kerf, właściwy kąt krawędzi i powtarzalną jakość.
Jak szybkość i koncentracja energii przekładają się na strefę wpływu ciepła?
Zwężona dysza skupia energię cieplną na małej powierzchni, co ogranicza nadmierne nagrzewanie poza linią cięcia. Jednoczesne topienie i intensywne wydmuchiwanie ciekłego metalu skraca czas interakcji termicznej, co pomaga zawęzić strefę wpływu ciepła i utrzymać wąski kerf.
Wysoka temperatura plazmy, przekraczająca 20 000°C, wraz z prędkością strumienia rzędu dziesiątek tysięcy stóp na sekundę zapewnia efektywny transfer ciepła i sprawne formowanie szczeliny cięcia nawet w materiałach o dobrej przewodności.
Jakie są ograniczenia i wymagania BHP?
Proces generuje hałas, dymy oraz promieniowanie łuku, dlatego wymaga skutecznej wentylacji stanowiska i właściwej ochrony wzroku. Należy kontrolować zużycie elektrody i dyszy, ponieważ ich degradacja obniża stabilność łuku i jakość krawędzi.
Jak postępuje automatyzacja i jakie są aktualne trendy?
Współczesne źródła plazmy do cięcia są szeroko integrowane ze stołami CNC oraz robotami. Stosuje się automatyczną regulację wysokości palnika, systemy monitorowania przebiegu procesu i adaptacyjne dostosowywanie prędkości posuwu do właściwości materiału i jego grubości.
Cyfrowa komunikacja między źródłem, sterowaniem ruchem i układami nadzoru sprzyja powtarzalności oraz skraca czas przezbrojeń. Rozwój konstrukcji palników, w tym kasetowych rozwiązań eksploatacyjnych, ogranicza błędy montażowe i upraszcza utrzymanie.
Co decyduje o przewadze nadalternatywnymi metodami?
Połączenie bardzo wysokiej temperatury plazmy, skoncentrowanego działania energii przez zwężoną dyszę i wysokiej prędkości strumienia zapewnia wydajne cięcie metali przewodzących przy wąskiej szczelinie i łatwej automatyzacji. Różnica mechanizmu względem cięcia tlenowego oraz brak konieczności stosowania paliwa gazowego dodatkowo wzmacniają przewagę operacyjną w wielu zastosowaniach produkcyjnych.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.