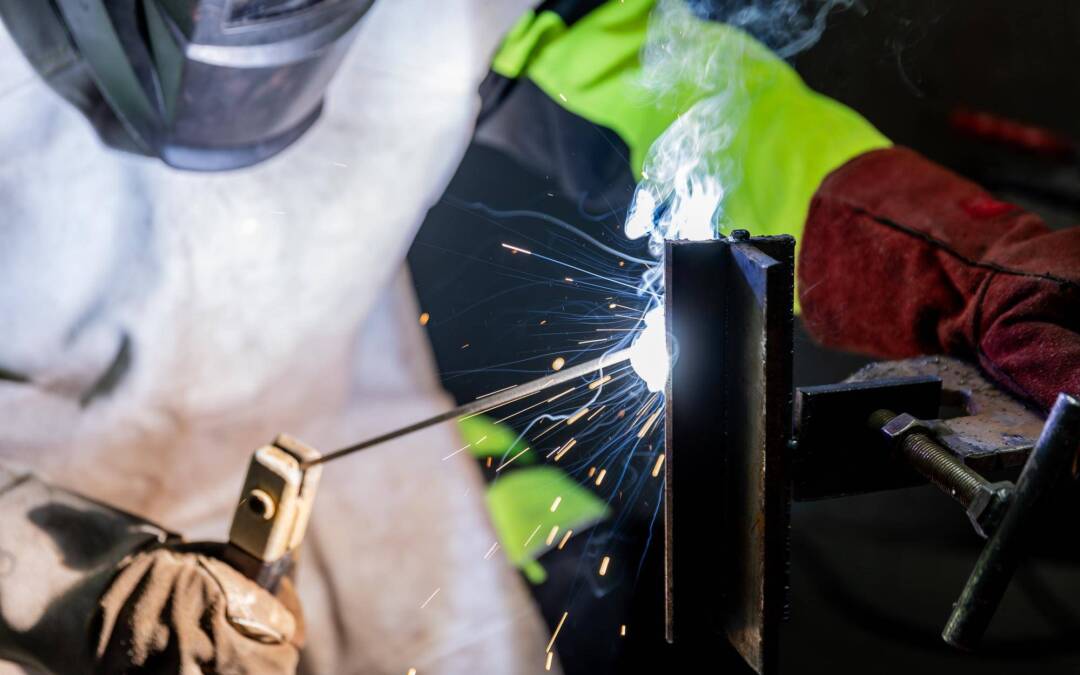
Spawanie MMA to ręczny proces łukowy, w którym łuk elektryczny jarzy się między topliwą elektrodą otuloną a materiałem podstawowym, a numer metody w ISO 4063 to 111. Rdzeń elektrody tworzy metal spoiny, a otulina generuje gazy ochronne i żużel, dzięki czemu proces nie wymaga zewnętrznej butli z gazem i sprawdza się w terenie. Metoda jest uniwersalna, stosowana do wielu gatunków stali oraz wybranych metali nieżelaznych przy właściwym doborze elektrody.
Czym jest spawanie MMA?
Spawanie MMA to Manual Metal Arc Welding, nazywane także SMAW, MMAW, spawaniem elektrodą otuloną oraz metodą 111 w klasyfikacji ISO 4063. W trakcie procesu łuk powstaje między końcem topliwej elektrody a materiałem, co powoduje stopienie rdzenia elektrody oraz krawędzi łączonych elementów.
Otulina elektrody stabilizuje łuk i wytwarza gazy osłonowe oraz żużel, który izoluje ciekłe jeziorko przed wpływem atmosfery do czasu krzepnięcia spoiny. Brak konieczności podawania zewnętrznego gazu to jedna z kluczowych różnic względem procesów MIG MAG i TIG.
Na czym polega mechanizm i przebieg spawania MMA?
Przebieg obejmuje podłączenie przewodu masowego, umieszczenie elektrody w uchwycie, a następnie zajarzenie łuku przez dotknięcie lub krótkie potarcie końcówką elektrody o materiał. Temperatura łuku topi koniec elektrody i krawędzie elementów, tworząc płynne jeziorko, które spawacz prowadzi ruchem elektrody wzdłuż złącza.
Po oddaleniu łuku metal krzepnie, a otulina pozostawia warstwę żużla. Żużel usuwa się mechanicznie po ostygnięciu, a przed nałożeniem kolejnych ściegów powierzchnię należy oczyścić, aby uniknąć wtrąceń i niezgodności.
Jakie są nazwy i oznaczenia tej metody?
W literaturze i praktyce spotyka się nazwy: spawanie MMA, SMAW, MMAW, spawanie elektrodą otuloną, ręczne spawanie łukowe oraz E-Hand. Odpowiednie oznaczenie procesu według ISO 4063 to 111.
Jakie urządzenia i źródło prądu stosuje się w MMA?
Źródłem ciepła jest łuk elektryczny między elektrodą a materiałem. Najczęściej wykorzystuje się spawarki inwertorowe, prostowniki lub transformatory, pracujące prądem stałym albo przemiennym w zależności od elektrody i zaleceń producenta. Biegunowość może być DC+, DC− lub AC, dobierana zgodnie z kartą elektrody.
Typowe przedziały elektryczne dla metody obejmują około 50–350 A oraz 10–50 V, zależnie od urządzenia, średnicy elektrody i zadania.
Jak dobrać parametry w metodzie MMA?
Kluczowe parametry to średnica elektrody, natężenie prądu, długość łuku, prędkość prowadzenia, pozycja spawania i liczba ściegów. Orientacyjnie przyjmuje się 30–40 A na każdy 1 mm średnicy elektrody, zawsze z uwzględnieniem zaleceń producenta. Zalecana długość łuku wynosi około 0,5–1,0 średnicy elektrody, ponieważ zbyt długi łuk zwiększa rozprysk i pogarsza osłonę jeziorka.
Typowe ustawienia prądu to około 50–80 A dla elektrody 2,0 mm, około 80–120 A dla 2,5–3,2 mm oraz około 140–180 A dla 4,0 mm. Wraz ze wzrostem grubości materiału rośnie zwykle średnica elektrody i liczba ściegów, a przy elementach 12 mm i większych stosuje się często elektrody 4,0–5,0 mm z przygotowaniem rowka i wielościegowym wypełnieniem. W pozycjach pionowych i sufitowych natężenie prądu zwykle obniża się względem pozycji podolnej, aby poprawić kontrolę jeziorka.
Jakie są rodzaje elektrod i do jakich materiałów je dobrać?
Wyróżnia się elektrody rutylowe, zasadowe, celulozowe oraz specjalne. Rutylowe są łatwe w zajarzaniu i prowadzeniu, zasadowe zapewniają wysokie własności mechaniczne spoiny, celulozowe wykorzystuje się między innymi w spawaniu rurociągów, a elektrody specjalne dobiera się do stali nierdzewnych, żeliwa, aluminium lub do napawania.
Metoda ma szerokie zastosowanie materiałowe. Stosuje się ją do stali niestopowych i stopowych, stali nierdzewnych, żeliwa oraz wybranych metali nieżelaznych pod warunkiem użycia odpowiednich elektrod. Elektrody zasadowe wymagają właściwego przechowywania i często suszenia w około 300–350°C przez około 2 godziny, zgodnie z wymaganiami producenta.
Jakie zalety i ograniczenia ma spawanie MMA?
Do zalet należą mobilność, stosunkowo prosty i lekki sprzęt, możliwość pracy w niemal każdej pozycji oraz dobra przydatność do montażu i napraw, także w terenie bez dostępu do gazów osłonowych. Odporność na wiatr jest wyższa niż w procesach z zewnętrzną osłoną gazową, co ułatwia prace na zewnątrz.
Ograniczenia obejmują niższą wydajność w porównaniu z metodami z podajnikiem drutu, konieczność częstej wymiany elektrod i usuwania żużla oraz relatywnie duże wymagania wobec umiejętności spawacza. Te czynniki sprawiają, że w produkcji wielkoseryjnej częściej wybiera się procesy MIG MAG lub zautomatyzowane rozwiązania.
Gdzie spawanie MMA znajduje zastosowanie?
Spawanie MMA jest szczególnie użyteczne w konstrukcjach montowanych w terenie, przy remontach, pracach utrzymaniowych i naprawach warsztatowych. Typowe obszary to konstrukcje stalowe, elementy ogrodzeń i balustrad, maszyny rolnicze, rurociągi oraz zbiorniki. Metoda sprawdza się w trudno dostępnych miejscach i tam, gdzie liczy się odporność na warunki zewnętrzne oraz mobilność wyposażenia.
W zastosowaniach seryjnych i zautomatyzowanych, gdzie kluczowa jest produktywność i powtarzalność, MMA często ustępuje metodom z drutem elektrodowym.
Od czego zależy jakość złącza spawanego MMA?
O jakości decyduje nie tylko urządzenie. Kluczowe są przygotowanie krawędzi, właściwy dobór elektrody i biegunowości, stabilna technika prowadzenia, kontrola temperatury międzyściegowej, usuwanie żużla między przejściami oraz dobór parametrów do pozycji spawania. Niewłaściwa długość łuku, wilgoć w elektrodach zasadowych, nieusunięty żużel i niedokładne przygotowanie krawędzi zwiększają ryzyko porowatości, wtrąceń oraz braku przetopu.
Na wynik wpływają także warunki atmosferyczne. Choć brak zewnętrznej osłony gazowej ogranicza wrażliwość na wiatr, silny podmuch, wilgoć i zabrudzenia nadal mogą pogorszyć jakość spoiny. Z tego względu konieczne jest odpowiednie zabezpieczenie stanowiska i właściwe czyszczenie powierzchni.
Ile prądu do jakiej elektrody w MMA?
Praktyczna reguła mówi o około 30–40 A na 1 mm średnicy elektrody, z korektą pod rekomendacje producenta. Oznacza to orientacyjnie około 50–80 A dla elektrody 2,0 mm, około 80–120 A dla 2,5–3,2 mm oraz około 140–180 A dla 4,0 mm. Dla materiałów 8–10 mm stosuje się często elektrodę 4,0 mm i 2–3 ściegi, natomiast przy 12 mm i więcej potrzebne są zwykle większe średnice i przygotowanie rowka.
Typowe napięcia łuku mieszczą się w zakresie około 10–50 V, a natężenia w przedziale około 50–350 A, co zależy od średnicy elektrody, pozycji i geometrii złącza.
Jak bezpiecznie realizować spawanie MMA?
Wymagane są środki ochrony indywidualnej, w tym przyłbica z odpowiednim filtrem, rękawice, odzież trudnopalna i obuwie ochronne. Proces generuje promieniowanie UV, odpryski, dymy i hałas, a także ryzyko porażenia prądem, dlatego konieczna jest sprawna instalacja, dobry stan przewodów oraz skuteczna wentylacja lub odciąg miejscowy w pomieszczeniach.
Przed rozpoczęciem pracy należy usunąć materiały palne z otoczenia. Spawanie zbiorników lub rurociągów z pozostałościami substancji palnych wymaga dodatkowych procedur bezpieczeństwa zgodnych z zasadami pracy w przestrzeniach niebezpiecznych.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.