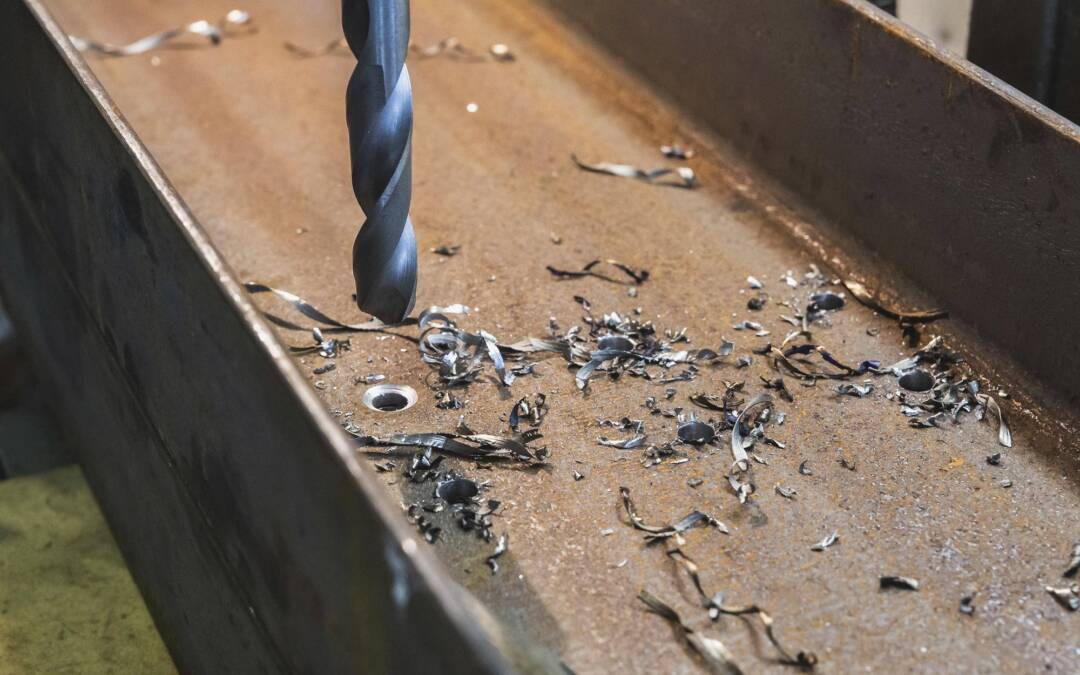
Żeby wywiercić duży otwór w metalu bez uszkodzeń, wybierz właściwe narzędzie i prędkości, zapewnij stabilne mocowanie, stały posuw, skuteczne chłodzenie oraz kontrolę przebicia po drugiej stronie. Najpewniejszą drogą jest wiertło rdzeniowe lub otwornica z dobranymi obrotami i regularnym usuwaniem wiórów. Poniżej znajdziesz kompletną instrukcję, która prowadzi od doboru technologii do bezpiecznego zakończenia pracy.
Jak osiągnąć cel szybko i bez ryzyka uszkodzeń?
Najmniej obciążającą metodą na duży otwór w metalu jest wiertło rdzeniowe, które usuwa tylko pierścień materiału, a nie pełny przekrój. W cienkiej i średnio grubej blasze sprawdzi się także otwornica bimetalowa, a w cienkich arkuszach pomocne bywa stopniowe rozwiercanie średnicy. Każda z metod wymaga doboru obrotów do średnicy i materiału, stabilnego posuwu, chłodziwa oraz sztywnego mocowania elementu.
Pracuj narzędziem dopasowanym do materiału. Do stali konstrukcyjnej wybierz korony HSS. Do stali nierdzewnej i twardych stopów stosuj narzędzia z węglików spiekanych. Przy dużych średnicach korzystniejsza jest wiertarka magnetyczna, kolumnowa albo frezarka niż ręczna wiertarka.
Czym wiercić duży otwór w metalu?
Wiertło rdzeniowe to narzędzie, które wycina pierścieniowy rowek i pozostawia cylindryczny rdzeń. Dzięki temu wymaga mniejszej siły niż klasyczne wiertło pełne i zapewnia wysoką jakość krawędzi. Korony HSS sprawdzają się w stali konstrukcyjnej, a wersje TCT przeznaczone są do stali nierdzewnej, twardszych stopów i pracy w intensywnych warunkach.
Otwornica to korona z zębami tnącymi, polecana do dużych średnic w cienkich i średnio grubych elementach. W grubszych partiach materiału może wymagać przejścia z obu stron lub zastąpienia przez wiertło rdzeniowe. Wiertło stopniowe jest efektywne w cienkiej blasze, gdy średnicę powiększa się stopniowo na kolejnych stopniach narzędzia.
Wybierając sposób obróbki, uwzględnij rodzaj i grubość metalu, docelową średnicę oraz posiadany napęd. Dla dużych średnic kluczowa jest sztywna maszyna i stabilna baza. Najlepszą kontrolę parametrów i osiowości zapewnia wiertarka magnetyczna, kolumnowa lub frezarka. Ręczna wiertarka przy dużych średnicach podnosi ryzyko bicia i zakleszczeń.
Jak przygotować element i stanowisko?
Oczyść powierzchnię z rdzy, farby i zabrudzeń. Zaznacz wyraźnie środek otworu i sprawdź, czy po drugiej stronie jest bezpieczna przestrzeń lub podkład. Zamocuj element sztywno w imadle, zaciskach lub na podstawie magnetycznej. Nie trzymaj materiału ręką, ponieważ moment obrotowy może gwałtownie obrócić detal.
Skontroluj stan narzędzia. Korony pierścieniowe montuj na właściwym trzpieniu z pilotem oraz układem wyrzutu rdzenia. Ustaw wrzeciono prostopadle do powierzchni. Wszelkie przechylenia powodują bicie, nierówny otwór i ryzyko wyłamania zębów.
Jak dobrać parametry skrawania i obroty?
Prędkość skrawania zależy od średnicy narzędzia i rodzaju materiału. Im większa średnica, tym niższe obroty. Zamiast jednej uniwersalnej prędkości korzystaj z tabel producenta dla konkretnego narzędzia i materiału. Zachowaj stabilny posuw. Zbyt mały nacisk powoduje tarcie i przegrzewanie, a zbyt duży prowadzi do zakleszczeń i wykruszeń.
Dla stali miękkiej i koron HSS orientacyjne zakresy obrotów wynoszą około 700–900 obr./min dla 12 mm, 450–550 obr./min dla 25 mm, 300–400 obr./min dla 40 mm, 250–350 obr./min dla 50 mm oraz 125–200 obr./min dla 100 mm. Dla średnicy 25 mm korona TCT w stali miękkiej pracuje w przybliżeniu przy 400–500 obr./min, a w stali nierdzewnej około 300–400 obr./min. Wraz ze wzrostem średnicy konieczne jest dalsze obniżanie prędkości obrotowej.
Przy wiertarkach magnetycznych wykorzystaj regulację obrotów i ewentualny automatyczny posuw. To ułatwia utrzymanie stałego nacisku, który sprzyja równomiernej pracy krawędzi tnącej i wydłuża trwałość narzędzia.
Jak prowadzić wiercenie krok po kroku?
Ustaw pilot w osi wyznaczonego środka i rozpocznij pracę z umiarkowanym naciskiem. Utrzymuj prostopadłość do powierzchni oraz stały, równomierny posuw. W trakcie skrawania podawaj chłodziwo lub olej skrawający tak, aby docierał do strefy skrawania.
Kontroluj wióry. W otwornicach nie zatrzymuj narzędzia w materiale i nie zmieniaj kierunku pracy. Okresowo lekko cofaj narzędzie, by oczyścić rzaz i ułatwić odprowadzanie wiórów. Przy głębszych otworach przekraczających około 30 mm przerywaj wiercenie co 20–30 mm, wycofuj narzędzie, usuwaj wióry i ponawiaj podanie chłodziwa.
Przed przebiciem na wylot zmniejsz nacisk, aby uniknąć wyrwania materiału po stronie wyjścia i ochronić zęby. Jeśli wygląd krawędzi ma znaczenie, podłóż materiał pomocniczy. Po zakończeniu usuń rdzeń, sfazuj lub zgratować krawędź, oczyść stanowisko z wiórów.
Dlaczego chłodzenie i odprowadzanie wiórów jest kluczowe?
Chłodziwo lub olej skrawający ogranicza przegrzewanie, poprawia odprowadzanie wiórów i wydłuża żywotność narzędzi. W narzędziach HSS i podczas pracy w stali nierdzewnej nie dopuszczaj do obróbki na sucho. Zapewnij ciągły dopływ chłodziwa i kieruj je wprost do strefy skrawania.
Regularne oczyszczanie rzazu oraz przerwy techniczne w głębszych otworach redukują ryzyko zakleszczeń i pęknięć. W otwornicach okresowe cofanie narzędzia ułatwia usuwanie wiórów i stabilizuje temperaturę w strefie cięcia.
Jakie są najczęstsze przyczyny uszkodzeń i jak ich uniknąć?
- Przegrzanie skutkuje stępieniem lub wykruszeniem krawędzi. Zapewnij chłodziwo i właściwe obroty.
- Zbyt wysokie obroty podnoszą temperaturę i skracają trwałość HSS. Dostosuj prędkość do średnicy.
- Zbyt mały posuw powoduje tarcie zamiast skrawania. Utrzymuj stały, zdecydowany nacisk.
- Zbyt duży posuw przeciąża wrzeciono i zęby. Monitoruj dźwięk i pracę narzędzia.
- Brak sztywności prowadzi do bicia i poszerzenia otworu. Zapewnij pewne mocowanie i sztywną maszynę.
- Zakleszczenie rdzenia może nagle obrócić narzędzie lub detal. Stosuj sprawny wyrzut rdzenia i zatrzymuj maszynę przed usuwaniem resztek.
- Pełne wiertło o dużej średnicy wymaga znacznie większej mocy niż korona i szybciej się przegrzewa. Preferuj wiertło rdzeniowe przy dużych średnicach.
Jak bezpiecznie usuwać wióry i chronić operatora?
Podczas wiercenia w metalu powstają ostre i gorące wióry. Zawsze używaj ochrony oczu i w razie potrzeby osłony twarzy. Unikaj luźnej odzieży i biżuterii. Nie usuwaj wiórów gołą ręką i nie chwytaj ich podczas obrotu narzędzia.
Wióry usuwaj szczotką, hakiem do wiórów albo odkurzaczem przemysłowym po zatrzymaniu obrabiarek. Utrzymuj porządek na stanowisku. Regularnie sprawdzaj stan narzędzia i uchwytów. Producent narzędzi zaleca stały, równomierny posuw, chłodzenie oraz niewykorzystywanie uszkodzonych koron.
Co wchodzi w niezbędny zestaw do wiercenia dużych otworów?
- Wiertarka o odpowiedniej mocy. Dla dużych średnic najlepiej wiertarka magnetyczna lub kolumnowa.
- Uchwyt lub trzpień dopasowany do korony oraz wiertło pilotujące z układem wyrzutu rdzenia.
- Korony HSS lub TCT albo otwornice bimetalowe zgodne z materiałem i średnicą.
- Imadło, zaciski lub podstawa magnetyczna do sztywnego mocowania.
- Chłodziwo lub olej skrawający, system podawania lub aplikator.
- Okulary ochronne, ewentualnie osłona twarzy i rękawice odporne na przecięcie do prac pomocniczych poza strefą obrotu.
- Pilnik lub gratownik do wykończenia krawędzi.
- Szczotka lub hak do wiórów oraz odkurzacz przemysłowy.
Co zrobić przy bardzo dużych średnicach lub grubych elementach?
W grubszych materiałach otwornica może wymagać wiercenia z obu stron. Jeśli grubość lub twardość przekraczają możliwości otwornicy, zastosuj wiertło rdzeniowe HSS lub TCT. Dla ekstremalnych średnic lub wyjątkowo grubej stali rozważ frezowanie czołowe, obróbkę wieloetapową albo metody termiczne zgodne z wymaganiami jakościowymi projektu.
W otworach głębokich kluczowe są przerwy na ewakuację wiórów oraz ciągłe chłodzenie. Stabilna podstawa, kontrola obrotów i równomierny posuw są krytyczne dla ograniczenia bicia i przegrzewania.
Czy lepiej rozwiercać stopniowo duży otwór?
Stopniowe powiększanie średnicy sprawdza się w cienkich blachach oraz wtedy, gdy brak jest dostępu do wiertła rdzeniowego. Należy jednak zachować osiowość i pracować na niskich obrotach z chłodzeniem, ponieważ większa średnica wymaga mniejszej prędkości. Przy grubszych elementach bardziej efektywne i bezpieczne będą korony rdzeniowe.
Jakie trendy i udogodnienia warto wykorzystać?
Obecnie rośnie znaczenie koron TCT, zoptymalizowanych geometrii, chłodzenia wewnętrznego i wiertarek magnetycznych z regulacją obrotów oraz automatycznym posuwem. Dobór parametrów na podstawie tabel dla konkretnego narzędzia zastępuje uniwersalne ustawienia. Taki sposób pracy poprawia trwałość krawędzi, jakość krawędzi otworu i powtarzalność procesu.
Podsumowanie
Aby wywiercić duży otwór w metalu i zrobić to bez uszkodzeń, wybierz technologię ograniczającą obciążenia, czyli przede wszystkim wiertło rdzeniowe lub otwornicę. Dostosuj obroty do średnicy i materiału, utrzymuj stały posuw, zapewnij skuteczne chłodzenie i regularnie usuwaj wióry. Zamocuj element sztywno, kontroluj prostopadłość oraz przebicie po stronie wyjścia. Taki zestaw zasad pozwala wywiercić duży otwór szybko, czysto i bez ryzyka zniszczenia narzędzia ani detalu.
Makra-Met to profesjonalny portal branżowy, który od 2024 roku dostarcza ekspercką wiedzę z zakresu przemysłu metalowego. Realizując nasze motto „Przemysłowe trendy wykute w metalu”, łączymy praktyczne doświadczenie z innowacyjnym podejściem do branży.